В мире прецизионных шестерён поверхностное обгорание зубьев — скрытая, но критически важная проблема. Оно не только ослабляет усталостную прочность компонентов, но и напрямую угрожает сроку службы и безопасности трансмиссионных систем.
Особенно для высокоскоростных шестерён, применяемых в транспортных средствах на новых источниках энергии (NEV), всё более строгие требования к шумоподавлению и надёжности превращают обгорание при шлифовании в серьёзное препятствие на пути к серийному производству.
Недавно мы получили «запрос о помощи» с передовой производственной площадки.
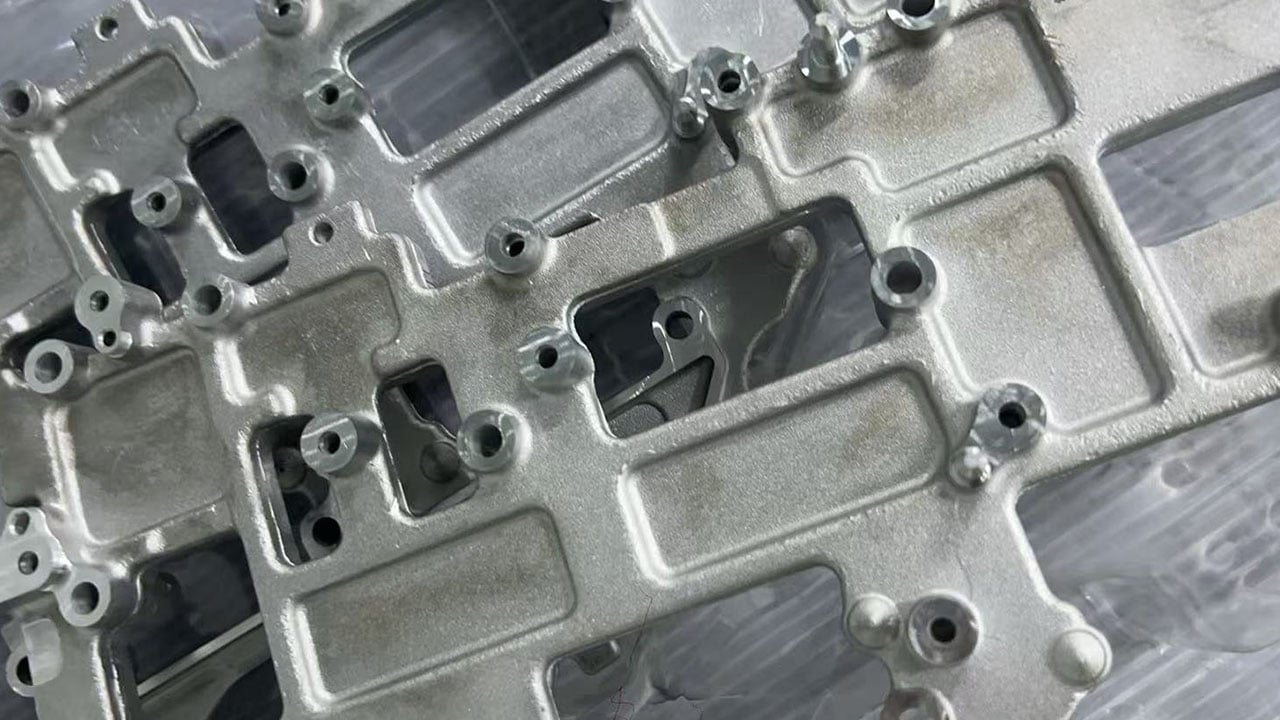
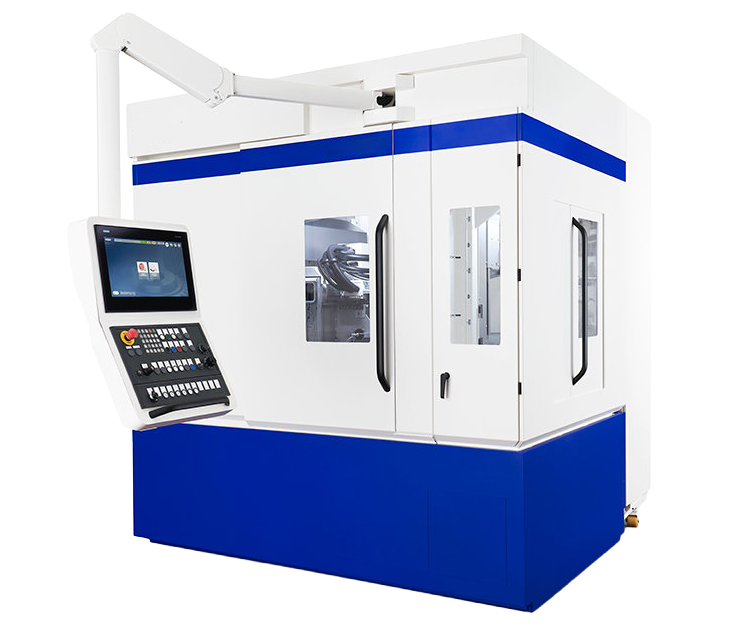
На линии шлифования шестерён заказчика — производителя транспортных средств на новых источниках энергии — царила напряжённая атмосфера. При наладке критически важных шестерённых компонентов на высокоточном швейцарском станке для шлифования шестерён повторно возникали проблемы с обгоранием поверхности зубьев промежуточного и входного валов.
При существующем сочетании шлифовального круга, технологических параметров и шлифовальной жидкости степень обгорания достигала FD3 .
Инженеры постоянно корректировали параметры обработки, но оказались в затруднительном положении:
Сохранение качества означало жертвовать эффективностью, а сохранение эффективности ухудшало качество.
Преодоление этого тупика стало насущной задачей.
Получив запрос, мы не просто заменили шлифовочное масло. Вместо этого совместно со специалистами международного производителя шлифовальных кругов из Франции провели углублённый анализ непосредственно на производственной площадке заказчика.
Было достигнуто согласие:
Качество шлифования нельзя основывать на предположениях — оно должно опираться на данные.
Мы внедрили цифровую систему мониторинга и анализа шлифования, которая действовала как «стетоскоп», установленный на станке.
Аномальные колебания мощности шлифования являются одним из самых чувствительных ранних индикаторов термического повреждения.
Анализируя кривую мощности, мы выявили корневую причину шлифовальных ожогов — избыточный тепловой ввод в процессе шлифования .
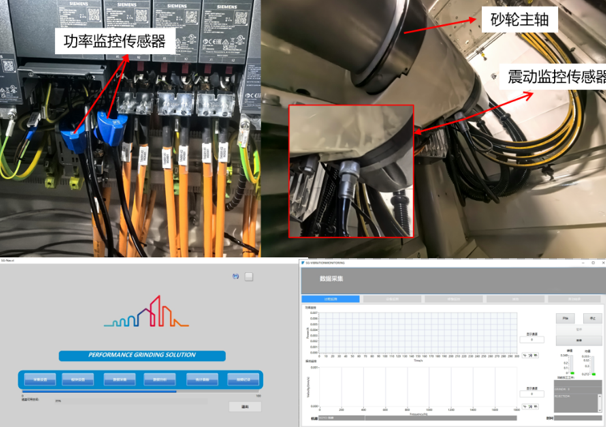
Чтобы соответствовать строгим требованиям к уровню шума новых энергетических транспортных средств, мы провели анализ порядков вибрации шпинделя для точной диагностики состояния шлифовального круга и потенциальных рисков вибрационного дрожания, что позволило обеспечить проактивный контроль NVH непосредственно на стадии источника.
Исследование подтвердило, что станок сам по себе работал нормально.
Основной проблемой стало неэффективное взаимодействие режущих характеристик шлифовального круга, технологических параметров и эксплуатационных свойств смазочного материала.
После выявления корневых причин мы применили точную стратегию трёхкомпонентной оптимизации :
Был внедрён высокопроизводительный шлифовальный круг с превосходной режущей способностью.
Отличное удержание остроты режущей кромки и эффективность удаления стружки значительно снизили накопление тепла в процессе шлифования.
На основе анализа сил шлифования и требований к точности профиля зуба и направления зуба мы адаптировали процесс правки, чтобы обеспечить оптимальную производительность каждой абразивной зёрнышки.
Для обеспечения стабильного формирования пленки экстремального давления была внедрена высокопроизводительная шлифовальная масло KERUN для зубчатых колёс.
Эффективно отводя тепло, оно также обеспечивает непрерывную защиту поверхности зубьев шестерни.
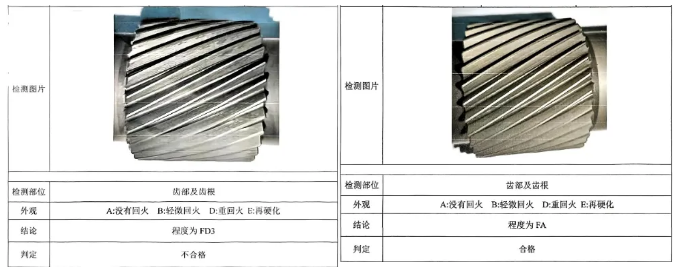
Рисунок | Изменения рейтинга обгорания входного вала до и после оптимизации
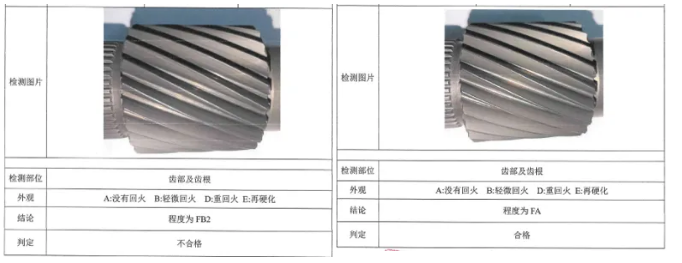
Рисунок | Изменения рейтинга обгорания промежуточного вала до и после оптимизации
Улучшение было немедленным.
При одинаковых условиях обработки:
Что ещё более важно, в ходе последующего серийного производства мы постоянно контролировали первое, среднее и последнее изделия каждой производственной партии.
Уровень шлифовального обгорания оставался стабильным на уровне Класса FA на всём протяжении всего производственного процесса .
Помимо устранения текущей проблемы с качеством, оптимизированное решение продемонстрировало значительный потенциал в перспективе.
В ходе экстремальных испытаний при увеличении скорости вращения шлифовального круга до 5000 об/мин (окружная скорость 72 м/с) зубчатые колёса сохраняли Производительность уровня FA без образования термических повреждений , а точность профиля зуба и направления зуба полностью соответствовала установленным требованиям.
Это не только решило немедленную проблему качества для заказчика, но и создало ценную технологическую мощность для будущего расширения производства.
В компании Nanjing KERUN промышленные жидкости — это не просто химические продукты.
Они выступают в качестве критически важного звена, связывающего производительность оборудования, технологические процессы и качество продукции.
В дальнейшем мы будем продолжать совместную работу с партнёрами отрасли, предлагая комплексные технические решения, которые помогут большему числу производителей преодолеть производственные трудности — это позволит китайскому производству зубчатых передач достичь более высокого уровня стабильности, эффективности и устойчивого долгосрочного развития.


 EN