ปูยาน กัว และ ยู ซู
บริษัท Nanjing Kerun Industrial Media Co., Ltd., นานจิง, เจียงซู 211100, จีน
บทสรุป: ลักษณะพื้นผิวหลังการอบชุบด้วยความร้อนเป็นเกณฑ์คุณภาพสำคัญสำหรับชิ้นส่วนตลับลูกปืน พื้นผิวที่เรียบเนียนและเงางามสามารถช่วยลดขั้นตอนการทำงานเพิ่มเติม เช่น การพ่นทราย และลดต้นทุนการผลิตได้ ผลิตภัณฑ์สลายตัวที่ละลายในน้ำมัน ซึ่งสะสมตัวระหว่างการใช้งานน้ำมันชุบแข็งเป็นเวลานาน อาจทำให้ลักษณะพื้นผิวของชิ้นส่วนเสียหาย และไม่สามารถกำจัดได้ด้วยวิธีการกรองแบบแรงเหวี่ยงแบบดั้งเดิม การศึกษานี้นำเสนอกระบวนการทำความสะอาดแบบออนไลน์ที่รวมการดูดซับขั้วกับการกรองแบบแรงเหวี่ยง ตัวดูดซับคาร์บอน KR-CW ทำหน้าที่เป็นตัวดูดซับขั้ว ซึ่งช่วยส่งเสริมการรวมตัวของผลิตภัณฑ์สลายตัวที่ละลายน้ำได้ให้เป็นอนุภาคขนาดใหญ่ขึ้น ซึ่งสามารถกำจัดออกได้ด้วยเครื่องกรองแบบแรงเหวี่ยงที่มีระบบขูดอัตโนมัติ ในการทดลองภาคสนาม ระดับความใสของน้ำมันได้ปรับปรุงจากเกรด 5 เป็นเกรด 2 ความเข้มของแถบการดูดซับ FTIR ที่เกี่ยวข้องกับการออกซิเดชันใกล้ 1705 cm⁻¹ ลดลง และพื้นผิวของแบริ่งเปลี่ยนจากสภาพหมองและมีคราบเป็นพื้นผิวโลหะสีเทาเงินที่สม่ำเสมอ กระบวนการนี้ดำเนินการได้โดยไม่ต้องหยุดการทำงานของเตาเผา ผลลัพธ์เหล่านี้ชี้ให้เห็นถึงประโยชน์ที่อาจเกิดขึ้นในการยืดอายุการใช้งานของน้ำมันและลดการซ่อมแซมชิ้นส่วน.
คำสำคัญ: การทำความสะอาดน้ำมันชุบแข็ง; การกรองเพื่อกำจัดคาร์บอน; ลักษณะพื้นผิวของตลับลูกปืน; การกรองแบบแรงเหวี่ยง; การทำความสะอาดแบบออนไลน์
1 บทนำ
เนื่องจากข้อกำหนดด้านคุณภาพในการอบชุบด้วยความร้อนของโลหะมีความเข้มงวดมากขึ้น ชิ้นส่วนที่ผ่านการอบชุบด้วยความร้อนจึงต้องเป็นไปตามทั้งข้อกำหนดด้านคุณสมบัติทางกลและเกณฑ์ด้านลักษณะพื้นผิว GB/T 34891-2017, ตลับลูกปืน—ชิ้นส่วนเหล็กตลับลูกปืนโครเมียมคาร์บอนสูง—ข้อกำหนดสำหรับการอบชุบ [1] กำหนดว่า ชิ้นส่วนตลับลูกปืนที่ผ่านการชุบแข็งและอบคืนตัวต้องปราศจากความเสียหายจากการกระแทก สนิม รอยด่าง และสิ่งปนเปื้อนที่ติดอยู่ พร้อมทั้งมีสีโดยรวมที่สม่ำเสมอ ไม่ว่าจะเป็นสีเทาเงิน สีฟ้า หรือสีดำ ผู้ผลิตมักใช้กระบวนการพ่นลูกเหล็ก (shot blasting), การทำให้สีน้ำเงิน (bluing) หรือการทำให้สีดำ (blackening) เพื่อให้ได้ลักษณะพื้นผิวที่สม่ำเสมอ ซึ่งทำให้ต้นทุนการผลิตเพิ่มขึ้น ดังนั้น การบรรลุพื้นผิวที่ต้องการโดยตรงระหว่างกระบวนการอบชุบด้วยความร้อน จึงเป็นเป้าหมายทางปฏิบัติที่สำคัญ.
งานวิจัยก่อนหน้านี้ได้กล่าวถึงอุปกรณ์ สภาพบรรยากาศในเตา และการปนเปื้อนก่อนการอบชุบด้วยความร้อน เพื่อลดข้อบกพร่อง เช่น จุดดำ พื้นผิวที่มืดลงหรือลอกออก และการเปลี่ยนสีเป็นสีน้ำเงินทั้งแบบเฉพาะจุดและทั่วทั้งพื้นผิว อย่างไรก็ตาม ความสนใจต่อข้อบกพร่องด้านรูปลักษณ์ที่เกี่ยวข้องกับน้ำมันชุบเย็นและวิธีการแก้ไขยังค่อนข้างน้อย เมื่อระบุได้ว่าน้ำมันเป็นสาเหตุ การเปลี่ยนน้ำมันในอ่างชุบเย็นทั้งหมดเป็นมาตรการที่นิยมใช้ [2] ซึ่งมาพร้อมกับภาระด้านการจัดซื้อ การจัดการของเสีย และผลกระทบต่อสิ่งแวดล้อม.
ผลกระทบของน้ำมันชุบแข็งต่อลักษณะพื้นผิวไม่เพียงจำกัดอยู่ที่คุณสมบัติการระบายความร้อนเท่านั้น การปนเปื้อนและการเปลี่ยนแปลงในคุณสมบัติทางฟิสิกส์และเคมีอื่น ๆ อาจก่อให้เกิดจุดดำ รอยเส้น หรือการเปลี่ยนสีเป็นสีดำโดยทั่วไป ระหว่างการใช้งาน น้ำมันจะสะสมสารแปลกปลอมและเกลืออนินทรีย์ การสัมผัสกับความร้อนและผลเร่งปฏิกิริยาของส่วนประกอบที่มีธาตุเหล็กจะเร่งการเสื่อมสภาพของน้ำมัน ทำให้เกิดผลิตภัณฑ์การออกซิเดชันที่ละลายได้และตะกอน ระหว่างกระบวนการชุบแข็ง สารเหล่านี้อาจติดหรือก่อตัวเป็นคราบที่ติดแน่นบนพื้นผิวของส่วนประกอบ ซึ่งส่งผลให้ลักษณะภายนอกสุดท้ายไม่สมบูรณ์.
การกรองด้วยแรงเหวี่ยงถูกใช้อย่างแพร่หลายในการทำความสะอาดน้ำมันหล่อเย็น เนื่องจากมีต้นทุนที่ค่อนข้างต่ำ ประสิทธิภาพสูง และใช้งานง่าย [3] อย่างไรก็ตาม กลไกการแยกของมันมีประสิทธิภาพหลักสำหรับสารปนเปื้อนที่ไม่ละลาย เช่น อนุภาคคาร์บอน เกลืออนินทรีย์ และตะกอน กระบวนการนี้ไม่สามารถกำจัดผลิตภัณฑ์การออกซิเดชันที่ละลายในน้ำมัน ซึ่งเกิดระหว่างกระบวนการสลายตัว และเป็นหนึ่งในสาเหตุที่ทำให้ลักษณะพื้นผิวเสื่อมสภาพ ดังนั้น การใช้การกรองแบบแรงเหวี่ยงแบบดั้งเดิมเพียงอย่างเดียวอาจให้ผลการปรับปรุงที่จำกัดเท่านั้น.
การศึกษานี้ประเมินกระบวนการทำให้บริสุทธิ์ในระดับการผลิต ซึ่งรวมการดูดซับแบบขั้วกับการกรองแบบแรงเหวี่ยง ซึ่งในที่นี้เรียกว่า “การกรองเพื่อกำจัดคาร์บอน” KR-CW ดูดซับผลิตภัณฑ์สลายตัวที่ละลายในน้ำมันและส่งเสริมการก่อตัวของกลุ่มสารที่ใหญ่ขึ้น ซึ่งต่อมาจะถูกกำจัดออกโดยเครื่องกรองแบบเซ็นทริฟิจัลอัตโนมัติความเร็วสูงที่มีระบบขูดออก วัตถุประสงค์คือเพื่อจัดการกับสารปนเปื้อนที่ละลายในน้ำมันซึ่งการกรองแบบดั้งเดิมไม่สามารถกำจัดได้ และเพื่อให้ข้อมูลอ้างอิงที่ใช้งานได้จริงสำหรับการบำรุงรักษาแบบออนไลน์ของระบบการอบชุบด้วยความร้อนที่คล้ายกัน.
2 วัสดุและวิธีการ
2.1 วัสดุและอุปกรณ์
ขั้นตอนการทำให้บริสุทธิ์ได้รับการพัฒนาโดยอ้างอิงจากส่วนที่เกี่ยวข้องในหนังสือคู่มือการอบชุบด้วยความร้อน [4] วัสดุและอุปกรณ์ที่ใช้มีดังต่อไปนี้:
1. น้ำมันชุบแข็ง: น้ำมันชุบแข็งแบบอุณหภูมิคงที่ ที่ได้ใช้งานมาแล้วมากกว่า 12 เดือน ในเตาแบบสายพานตาข่าย ที่โรงงานผลิตตลับลูกปืน.
2. สารกำจัดคาร์บอน KR-CW: จัดหาโดยบริษัท Nanjing Kerun Industrial Media Co., Ltd.
3. อุปกรณ์กรอง: เครื่องกรองแบบเซ็นทริฟิจัลที่มีระบบขูดอัตโนมัติ ซึ่งจัดหาโดยบริษัท Nanjing Kerun Industrial Media Co., Ltd.
4. อุปกรณ์การชุบเย็น: เตาชุบเย็นแบบสายพานตาข่ายต่อเนื่อง.
2.2 ขั้นตอนการทำให้บริสุทธิ์
กระบวนการนี้ประกอบด้วยขั้นตอนดังต่อไปนี้:
1. วางท่อดูดของตัวกรองในส่วนล่างของอ่างน้ำมันที่ปลายทางออกของเตา โดยให้อยู่สูงจากก้นอ่างประมาณหนึ่งในสามของความลึกอ่าง วางท่อส่งกลับที่ปลายสายพานยกออก โดยให้อยู่ต่ำจากผิวน้ำมันประมาณหนึ่งในสามของความลึกอ่าง.
2. เพิ่ม KR-CW ลงในหลายจุดรอบๆ อ่างน้ำมัน โดยเพิ่มทีละน้อยและทำซ้ำหลายครั้ง จนถึงปริมาณรวม 0.5–1% ของปริมาตรอ่างน้ำมัน เปิดระบบกวนและรักษาอุณหภูมิน้ำมันไว้ที่ 100 °C เพื่อให้แน่ใจว่าส่วนผสมผสมกันอย่างทั่วถึง.
3. หลังจากทำการหมุนเวียนและกวนที่อุณหภูมิประมาณ 2 ชั่วโมง ให้เริ่มทำงานเครื่องกรองแบบแรงเหวี่ยงที่มีระบบขูดอัตโนมัติ เครื่องกรองนี้จะแยกสารรวมตัวที่เกิดขึ้นจากการดูดซับ พร้อมทั้งสารปนเปื้อนที่เป็นของแข็ง และปล่อยวัสดุที่เก็บรวบรวมได้ออกโดยอัตโนมัติ.
4. ดำเนินการกรองด้วยแรงเหวี่ยงต่อไปเป็นเวลา 3 วัน โดยเพิ่ม KR-CW ที่เหลือทีละน้อย และทำซ้ำขั้นตอนการกรองจนกระทั่งปริมาณที่กำหนดไว้ทั้งหมดถูกเติมเข้าไปแล้ว.
กระบวนการทำความสะอาดทั้งหมดดำเนินการแบบออนไลน์ โดยไม่ต้องปิดเตาหรือหยุดการผลิตตามปกติ.
2.3 วิธีทดสอบ
ตัวอย่างน้ำมันที่เก็บก่อนและหลังการบำบัดได้รับการวิเคราะห์โดยใช้วิธีการดังต่อไปนี้:
คุณสมบัติทางฟิสิกส์และเคมี: ปริมาณน้ำถูกวัดตามมาตรฐาน GB/T 260; ความหนืดแบบคินเมติกที่อุณหภูมิ 40 °C ตามมาตรฐาน GB/T 265; และปริมาณสารปนเปื้อนที่เป็นของแข็งใช้วิธี A ของมาตรฐาน GB/T 8926.
คุณสมบัติการเย็นตัว: อุณหภูมิลักษณะเฉพาะและอัตราการเย็นตัวสูงสุดได้ถูกวัดโดยใช้เครื่องวิเคราะห์เส้นโค้งการเย็นตัว ตามมาตรฐาน GB/T 30823 “วิธีการทดสอบด้วยหัววัดจากโลหะผสมนิกเกิลเพื่อกำหนดคุณสมบัติการเย็นตัวของน้ำมันชุบแข็งอุตสาหกรรม” ได้บันทึกเส้นโค้งอุณหภูมิ–เวลา และอัตราการเย็นตัว–เวลา ระหว่างการเย็นตัวจาก 850 °C ผ่านช่วงอุณหภูมิที่กำหนด.
ระดับความใส: น้ำมันได้รับการประเมินตามมาตรฐาน SH/T 0564, วิธีทดสอบความใสของน้ำมันสำหรับการอบชุบด้วยความร้อน ตัวอย่างมาตรฐานที่ผ่านการชุบแข็งในน้ำมันทดสอบถูกเปรียบเทียบกับตัวอย่างอ้างอิง โดยระดับ 1 แสดงถึงลักษณะที่ดีที่สุด และระดับ 5 แสดงถึงลักษณะที่แย่ที่สุด.
สเปกโทรสโกปีอินฟราเรดแบบแปลงฟูเรียร์ (FTIR): ได้เก็บรวบรวมสเปกตรัม FTIR ก่อนและหลังการรักษา เพื่อประเมินการเปลี่ยนแปลงในแถบการดูดซับที่เกี่ยวข้องกับการออกซิเดชัน ใกล้ 1705 cm⁻¹ [5].
3 ผลการศึกษาและการอภิปราย
3.1 การเปลี่ยนแปลงในคุณสมบัติทางฟิสิกส์และเคมี
ตาราง 1 เปรียบเทียบคุณสมบัติของน้ำมันชุบแข็งในเตาแบบสายพานตาข่าย ก่อนและหลังการรักษาด้วย KR-CW และการกรองที่โรงงานผลิตตลับลูกปืน.
ตาราง 1 คุณสมบัติทางฟิสิกส์และเคมีของน้ำมันชุบแข็ง ก่อนและหลังการกรองเพื่อกำจัดคาร์บอน
| พารามิเตอร์ | ก่อนการรักษา | หลังการรักษา | น้ำมันใหม่ |
| ปริมาณน้ำ / % | 0.03 | 0.01 | 0.01 |
| ความหนืดทางจลน์ที่ 40 °C / mm²/s | 112.7 | 105.8 | 100.3 |
| สารปนเปื้อนแบบแข็ง / % | 0.30 | 0.08 | 0 |
ความหนืดแบบคิเนมาติก ลดลงจาก 112.7 เป็น 105.8 mm²/s หลังการบำบัด ซึ่งสอดคล้องกับการกำจัดผลิตภัณฑ์การสลายตัวที่มีความหนืด และค่าความหนืดที่กลับคืนมาบางส่วนสู่ค่าของน้ำมันใหม่ ปริมาณสารปนเปื้อนที่เป็นของแข็งลดลงจาก 0.30% เป็น 0.08% ซึ่งแสดงให้เห็นถึงการกำจัดสารที่ไม่ละลายได้อย่างมีประสิทธิภาพ.
3.2 คุณสมบัติการระบายความร้อน
รูป 1 แสดงการเปรียบเทียบเส้นโค้งการเย็นตัวก่อนและหลังการรักษา โดยค่าพารามิเตอร์ที่เกี่ยวข้องได้ระบุไว้ในตาราง 2.
ตาราง 2 ลักษณะการระบายความร้อนก่อนและหลังการกรองเพื่อกำจัดคาร์บอน
| พารามิเตอร์ | ก่อนการรักษา | หลังการรักษา |
| อุณหภูมิลักษณะเฉพาะ / °C | 655 | 651 |
| อัตราการเย็นตัวสูงสุด / °C/s | 76.9 | 76.1 |
รูปทรงของเส้นโค้งการเย็นตัวโดยรวมมีความคล้ายคลึงกันทั้งก่อนและหลังการรักษา อุณหภูมิลักษณะเฉพาะเปลี่ยนจาก 655 เป็น 651 °C และอัตราการเย็นตัวสูงสุดเปลี่ยนจาก 76.9 เป็น 76.1 °C/s การศึกษารายงานว่าความแตกต่างทั้งสองอยู่อยู่ภายในขอบเขตของข้อผิดพลาดในการทดลอง ดังนั้น ภายใต้เงื่อนไขที่ประเมิน การรักษาจึงไม่เปลี่ยนแปลงคุณสมบัติการเย็นตัวของน้ำมันอย่างมีนัยสำคัญ.
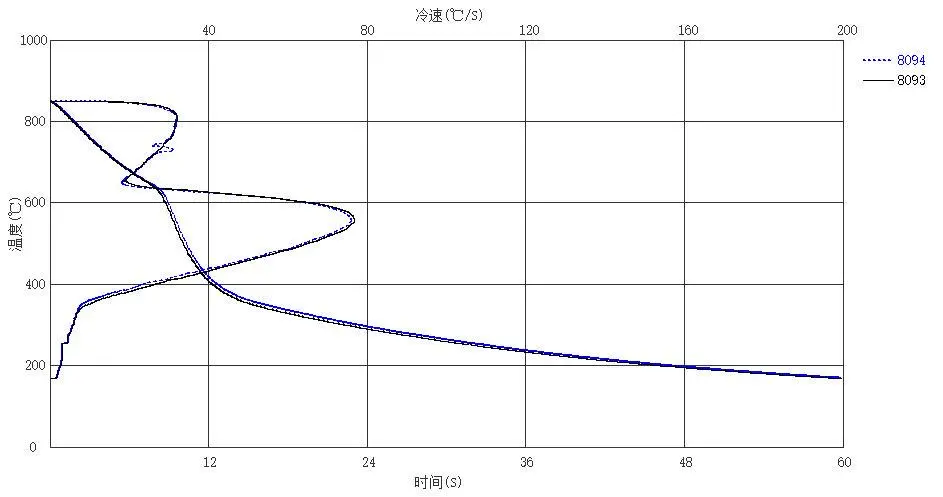
รูป 1 เส้นโค้งการระบายความร้อนของน้ำมันชุบแข็งก่อนและหลังการรักษาด้วย KR-CW
3.3 การวิเคราะห์ FTIR
รูป 2 แสดงการเปรียบเทียบพื้นที่ที่เลือกไว้ของสเปกตรัม FTIR ก่อนและหลังการกรองเพื่อกำจัดคาร์บอน.
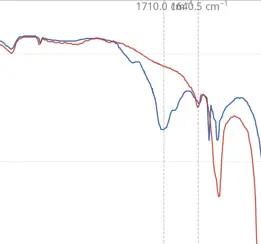
รูป 2 ช่วงสเปกตรัม FTIR ที่เลือกไว้ก่อนและหลังการรักษาด้วย KR-CW
แถบการดูดซับที่เกี่ยวข้องกับการออกซิเดชันใกล้ 1705 cm⁻¹ ลดลงอย่างชัดเจนหลังการรักษา แถบนี้เกี่ยวข้องกับการสั่นยืดของคาร์บอนิล (C=O) และเป็นตัวบ่งชี้การสลายตัวแบบออกซิเดชันในน้ำมันชุบแข็ง การลดลงของความเข้มสอดคล้องกับการกำจัดผลิตภัณฑ์ออกซิเดชันที่ละลายได้โดยการรักษาด้วย KR-CW.
3.4 การปรับปรุงรูปลักษณ์ของชิ้นส่วน
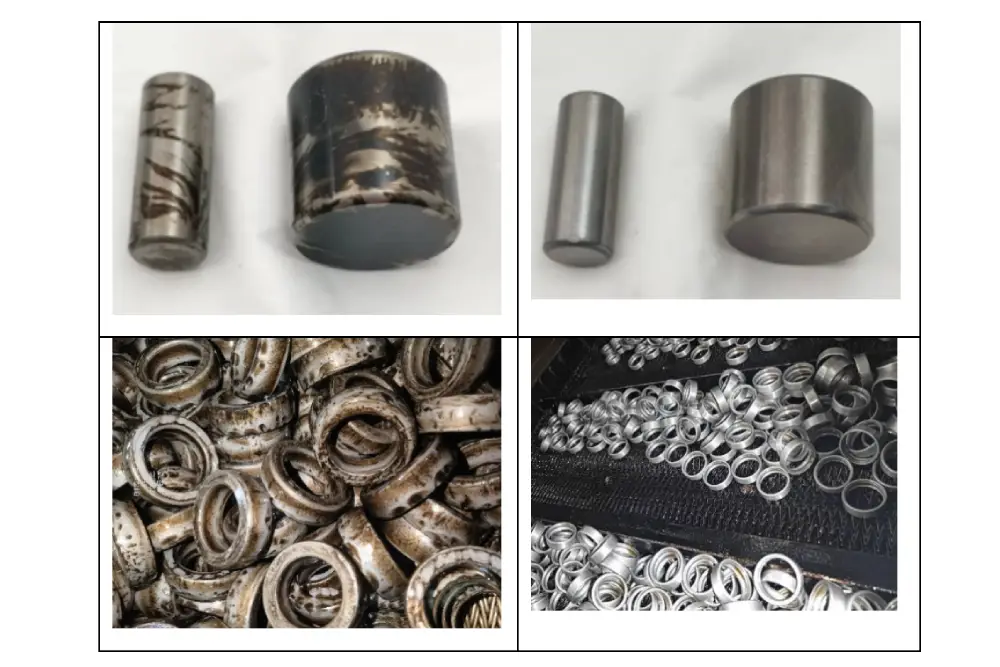
รูป 3 แสดงการเปรียบเทียบลักษณะของชิ้นส่วนและผลการทดสอบความสว่างก่อนและหลังการรักษา.
รูป 3 รูปร่างของส่วนประกอบก่อนและหลังการรักษาด้วย KR-CW
(a) ก่อนการรักษา: ระดับความสว่าง 5. (b) หลังการรักษา: ระดับความสว่าง 2.
ก่อนการรักษา (รูป 3a) พื้นผิวที่ผ่านกระบวนการชุบแข็งมีรอยคราบน้ำมันสีน้ำตาลที่ชัดเจนและสิ่งสกปรกที่ติดอยู่ ทำให้ดูหมองมัวโดยรวม และระดับความสว่างอยู่ที่ระดับ 5 หลังจากรักษา (รูป 3b) พื้นผิวมีผิวสัมผัสโลหะสีเทาเงินที่สม่ำเสมอ โดยรอยคราบและสิ่งสกปรกลดลงอย่างมาก ระดับความสว่างเพิ่มขึ้นเป็นระดับ 2.
มีกลไกสองอย่างที่เสริมกันซึ่งสามารถอธิบายการปรับปรุงนี้ได้ การกรองด้วยแรงเหวี่ยงช่วยกำจัดสารปนเปื้อนที่ไม่ละลายน้ำ รวมถึงอนุภาคคาร์บอน สลัดจ์ และเกลืออนินทรีย์ ซึ่งช่วยลดการสะสมของอนุภาคบนพื้นผิวชิ้นส่วน ส่วนการดูดซับแบบขั้วโดย KR-CW ช่วยส่งเสริมการรวมตัวกันของผลิตภัณฑ์การออกซิเดชันที่ละลายน้ำได้ และตามด้วยการกำจัดด้วยแรงเหวี่ยง ในช่วงขั้นตอนการชุบเย็นที่อุณหภูมิสูง ผลิตภัณฑ์เหล่านี้สามารถแยกตัวออกจากน้ำมันและก่อตัวเป็นคราบที่ติดแน่นหรือคราบที่ติดแน่นจนไหม้ ซึ่งก่อให้เกิดรอยด่างและความหมอง การกำจัดทั้งสองส่วนของสารปนเปื้อนจะช่วยปรับปรุงลักษณะพื้นผิว.
4 ประโยชน์ทางเศรษฐกิจ
ตาราง 3 ประโยชน์ด้านการดำเนินงานและทางเศรษฐกิจของระบบกรองเพื่อกำจัดคาร์บอน
| ประโยชน์ | วิธีปฏิบัติทั่วไป | ระบบกรองเพื่อกำจัดคาร์บอน |
| อายุการใช้งานของน้ำมันที่ยาวนานขึ้น | การเปลี่ยนน้ำมันในระบบอาบน้ำทั้งหมดหลังจากเกิดการเสื่อมสภาพ จะก่อให้เกิดค่าใช้จ่ายสำหรับน้ำมันใหม่ การบำบัดน้ำมันใช้แล้ว การหยุดระบบ และการทำความสะอาดถัง. | การกำจัดผลิตภัณฑ์สลายตัวที่ละลายได้สามารถยืดอายุการใช้งานของน้ำมันได้ และลดความต้องการในการซื้อน้ำมันและการกำจัดน้ำมัน. |
| ลดการแก้ไขชิ้นส่วน | ข้อบกพร่องด้านรูปลักษณ์จำเป็นต้องผ่านกระบวนการพ่นทราย การชุบสีน้ำเงิน หรือการชุบสีดำ ซึ่งทำให้ต้นทุนการผลิตเพิ่มขึ้น และอาจส่งผลต่อความแม่นยำของขนาด. | การปรับปรุงลักษณะพื้นผิวหลังการชุบแข็งสามารถช่วยลดขั้นตอนการประมวลผลหลังการชุบแข็งบางส่วน และลดการต้องทำใหม่ได้. |
| ลดงานที่ต้องทำด้วยมือ | ระบบกรองแบบแรงเหวี่ยงเคลื่อนที่แบบดั้งเดิมจำเป็นต้องหยุดทำงานเป็นระยะๆ เพื่อเปิดถัง กำจัดตะกอน และเริ่มทำงานใหม่ ซึ่งต้องมีการตรวจสอบและทำความสะอาดอย่างละเอียด. | ระบบกรองอัตโนมัติและการขูดตะกอนช่วยลดความจำเป็นในการตรวจสอบและทำความสะอาดด้วยมือ. |
| การผลิตที่คงที่ | การเปลี่ยนน้ำมันและทำความสะอาดถังต้องปิดเครื่องเผา ซึ่งส่งผลให้วงจรการผลิตถูกขัดจังหวะ. | กระบวนการทำความสะอาดออนไลน์ดำเนินไปโดยไม่จำเป็นต้องปิดเตาหรือหยุดการผลิตตามปกติ. |
การเปรียบเทียบในตาราง 3 ชี้ให้เห็นถึงประโยชน์สี่ประการที่อาจเกิดขึ้นเมื่อเทียบกับการเปลี่ยนน้ำมันในอ่างเต็มและการกรองแบบดั้งเดิม ประการแรก การกำจัดผลิตภัณฑ์การสลายตัวที่ละลายได้สามารถยืดอายุการใช้งานของน้ำมันได้ และลดความต้องการในการซื้อน้ำมันใหม่และการจัดการน้ำมันเสีย ประการที่สอง การปรับปรุงลักษณะผิวหลังการชุบแข็งสามารถลดงานแก้ไขได้ และสำหรับผลิตภัณฑ์ที่เหมาะสม สามารถกำจัดขั้นตอนการทำงาน เช่น การพ่นทรายหรือการชุบสีน้ำเงิน ได้ พร้อมทั้งหลีกเลี่ยงผลกระทบที่อาจเกิดขึ้นต่อความแม่นยำของขนาด ประการที่สาม การกรองอัตโนมัติและการขูดตะกอนช่วยลดการตรวจสอบและทำความสะอาดด้วยมือ ที่สี่ การทำให้บริสุทธิ์แบบออนไลน์ช่วยให้การผลิตดำเนินต่อไปได้โดยไม่ต้องหยุดเตาเผา โดยรวมแล้ว ประโยชน์ในการดำเนินงานเหล่านี้สนับสนุนเหตุผลทางเศรษฐกิจของกระบวนการนี้.
5 ข้อสรุป
1. กระบวนการดูดซับแบบขั้วร่วมกับการกรองด้วยแรงเหวี่ยงใช้ KR-CW เพื่อส่งเสริมการรวมตัวของผลิตภัณฑ์การสลายตัวที่ละลายในน้ำมันให้เป็นอนุภาคที่มีขนาดใหญ่ขึ้น ซึ่งสามารถแยกออกได้ด้วยแรงเหวี่ยง เครื่องกรองด้วยแรงเหวี่ยงแบบมีใบขูดอัตโนมัติช่วยให้สามารถกำจัดสารได้แบบออนไลน์ ซึ่งช่วยแก้ไขข้อจำกัดของกระบวนการกรองแบบดั้งเดิม.
2. ในการทดลองภาคสนาม ระดับความสว่างได้ปรับปรุงจากระดับ 5 เป็นระดับ 2 และพื้นผิวของแบริ่งได้เปลี่ยนจากสภาพที่หมองและมีจุดด่างเป็นพื้นผิวโลหะสีเทาเงินที่สม่ำเสมอ การลดลงของการดูดซับ FTIR ใกล้ 1705 cm⁻¹ สอดคล้องกับการกำจัดผลิตภัณฑ์การออกซิเดชันที่ละลายได้ คุณสมบัติการระบายความร้อนยังคงไม่เปลี่ยนแปลงอย่างมีนัยสำคัญภายใต้เงื่อนไขการทดสอบ.
3. กระบวนการนี้ดำเนินการแบบออนไลน์โดยไม่ต้องหยุดการทำงานของเตาเผา และช่วยประหยัดค่าใช้จ่ายได้ผ่านอายุการใช้งานของน้ำมันที่ยาวนานขึ้น การลดขั้นตอนการบำบัดหลังการอบชุบ และการลดการทำความสะอาดด้วยมือลง นอกจากนี้ ยังเป็นข้อมูลอ้างอิงที่ใช้งานได้จริงสำหรับการบำรุงรักษา น้ำมันชุบแข็ง และการควบคุมลักษณะพื้นผิวบนสายการผลิตการอบชุบความร้อนที่คล้ายกัน.
แหล่งอ้างอิง
[1] คณะกรรมการเทคนิคแห่งชาติด้านลูกปืนกลิ้งของสำนักงานมาตรฐานแห่งชาติจีน. ลูกปืนกลิ้ง — ชิ้นส่วนเหล็กทำลูกปืนที่มีคาร์บอนสูงและโครเมียม — ข้อกำหนดสำหรับการอบชุบด้วยความร้อน. GB/T 34891-2017. ปักกิ่ง: สำนักพิมพ์มาตรฐานแห่งชาติจีน, 2017. [ภาษาจีน]
[2] Zhao Xiaoliang. คุณภาพพื้นผิวของชิ้นส่วนที่ผ่านการอบชุบด้วยความร้อนในเตาแบบสายพานตาข่าย. Heat Treatment of Metals, 2018, 43(10): 215–219. [ภาษาจีน.]
[3] Shen Genlin, He Chongjun. การใช้เครื่องกรองน้ำมันแบบแรงเหวี่ยงในการกรองน้ำมันชุบแข็งในกระบวนการอบชุบด้วยความร้อนในบรรยากาศควบคุม. Heat Treatment Technology and Equipment, 2025, 46(6): 93–96. [ภาษาจีน]
[4] สาขาการอบชุบด้วยความร้อนของสมาคมวิศวกรรมเครื่องกลจีน. คู่มือการอบชุบด้วยความร้อน, เล่ม 1: หลักการพื้นฐานของกระบวนการอบชุบด้วยความร้อน. ฉบับที่ 4. ปักกิ่ง: China Machine Press, 2008. [ภาษาจีน]
[5] Chen Chunhuai, Chen Shifeng. การใช้ FTIR ในการวิเคราะห์น้ำมันชุบแข็ง. Heat Treatment, 2014, 29(5): 70–72. [ภาษาจีน.]