โซลูชันการผลิตเกียร์
ของไหลอุตสาหกรรมสำหรับทุกขั้นตอนใน กระบวนการผลิตเฟือง
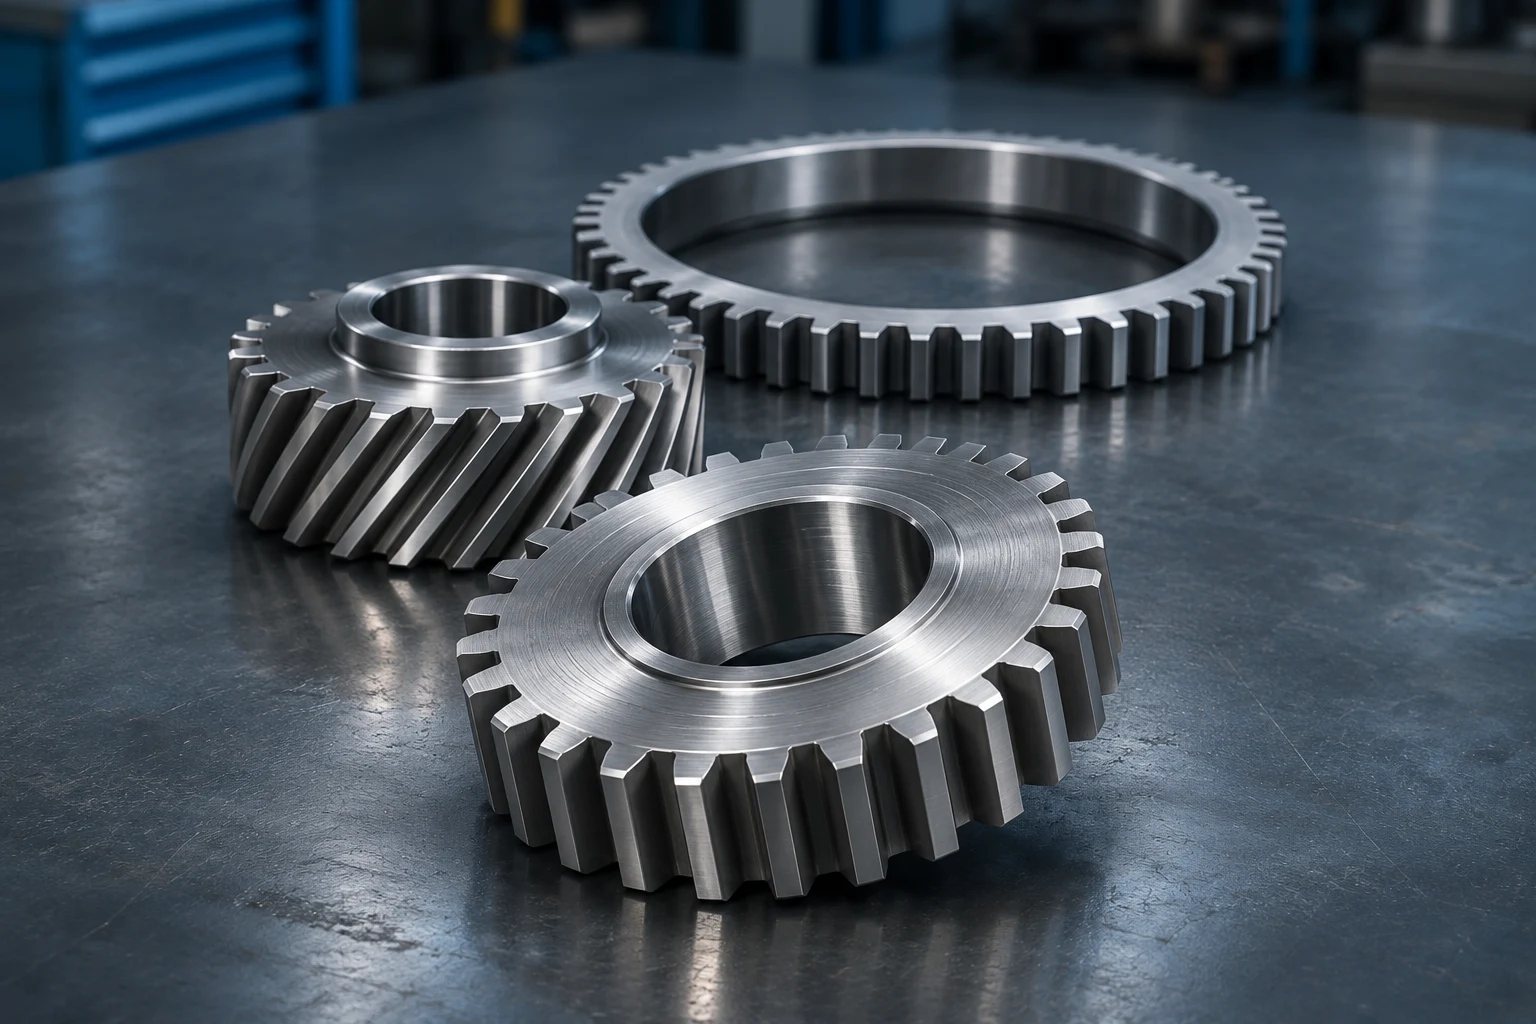
ตั้งแต่การระบายความร้อนอย่างควบคุมหลังการตีขึ้นรูปและการตัดฟันเกียร์ ไปจนถึงการอบชุบด้วยความร้อน การเจียร การขัดผิว และการป้องกันขั้นสุดท้าย KERUN ให้บริการของเหลวอุตสาหกรรมและสนับสนุนการใช้งานที่เหมาะสมกับวัสดุเกียร์ โมดูล รูปทรงเรขาคณิต และสภาพกระบวนการผลิต แนวทางของเราช่วยควบคุมโครงสร้างจุลภาค เพิ่มประสิทธิภาพการกลึง รักษาความเสถียรของขนาด และปรับปรุงคุณภาพพื้นผิวฟันเกียร์.
การหล่อลื่นในการตัดฟันเกียร์และการป้องกันเครื่องมือ
ระบบควบคุมความบิดเบือนจากการชุบแข็งเกียร์
รอยไหม้จากการเจียระไนและคุณภาพผิวฟันเฟือง
การทำความสะอาดที่ทิ้งสารตกค้างน้อยและการป้องกันสนิม
การผลิตเกียร์
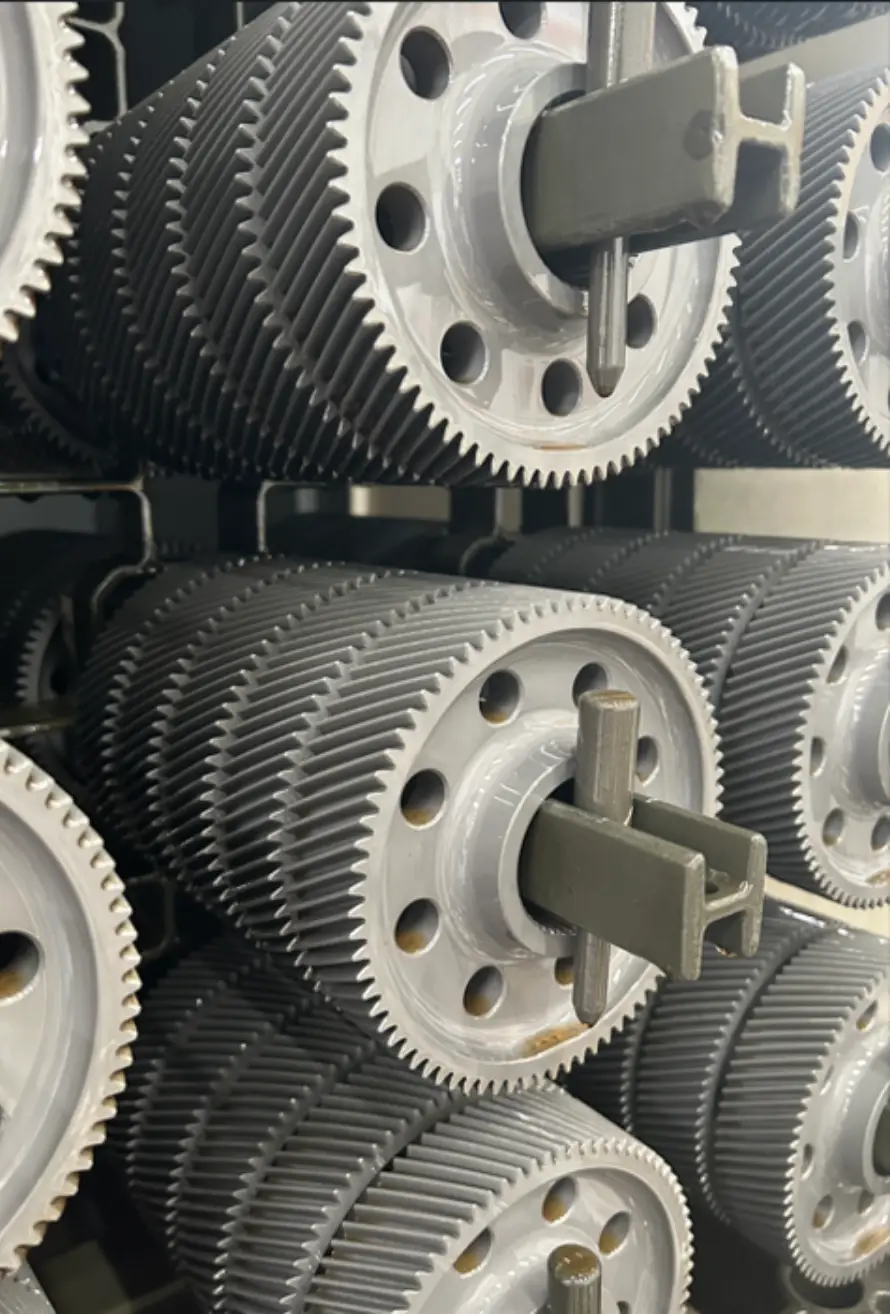
จากชิ้นส่วนดิบไปจนถึง การส่งมอบครั้งสุดท้าย
กระบวนการผลิตเกียร์ประกอบด้วยการขึ้นรูปชิ้นงานดิบ การอบเตรียม การตัดเกียร์ การอบหลังตัด การขัดแต่งความแม่นยำ และการเคลือบป้องกัน ขั้นตอนเหล่านี้มีอิทธิพลต่อโครงสร้างจุลภาค ความแม่นยำ ความสามารถในการรับน้ำหนัก และประสิทธิภาพการทำงานของเกียร์.
กระบวนการผลิตทั่วไป
การทำให้อุณหภูมิกลับสู่ปกติ หรือการทำให้เย็นอย่างควบคุม
การกลึงหยาบและการตัดฟันเกียร์
การอบชุบด้วยความร้อน
การเจียระไนและการฮอนฟันเฟือง
การทำความสะอาด การป้องกันสนิม และการส่งมอบ
การใช้งานของสารเหลวในอุตสาหกรรม
ที่ไหน ความสำคัญของสารเหลวในอุตสาหกรรม
ของเหลวอุตสาหกรรมมีบทบาทต่าง ๆ ในการควบคุมโครงสร้างไมโคร การตัดฟันเกียร์ การอบชุบด้วยความร้อน การขัดผิวความแม่นยำ และการป้องกันขั้นสุดท้าย แต่ละขั้นตอนจำเป็นต้องมีความสมดุลระหว่างคุณสมบัติของของเหลวและสภาพการทำงาน.
การระบายความร้อนอย่างควบคุมหลังการตีขึ้นรูป
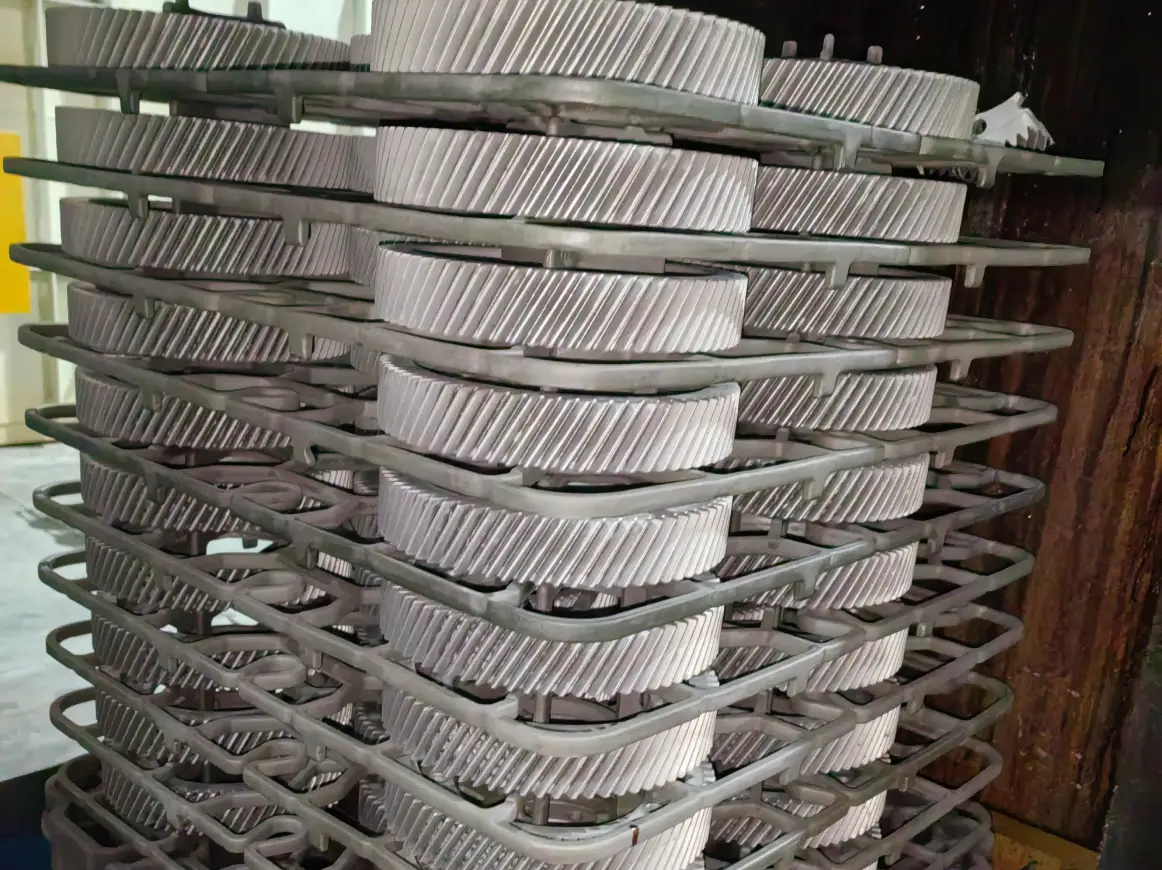
การเย็นตัวที่ไม่สม่ำเสมอของชิ้นงานเกียร์เหล็กผสมขนาดกลางและขนาดใหญ่ อาจก่อให้เกิดลายแถบทุติยภูมิ โครงสร้างเม็ดผสม และเบไนต์แบบเม็ด การควบคุมอัตราการเย็นตัวและความสม่ำเสมอของกระบวนการเย็นตัวจะช่วยปรับปรุงโครงสร้างจุลภาคและเพิ่มความสามารถในการกลึงในขั้นตอนต่อไป.
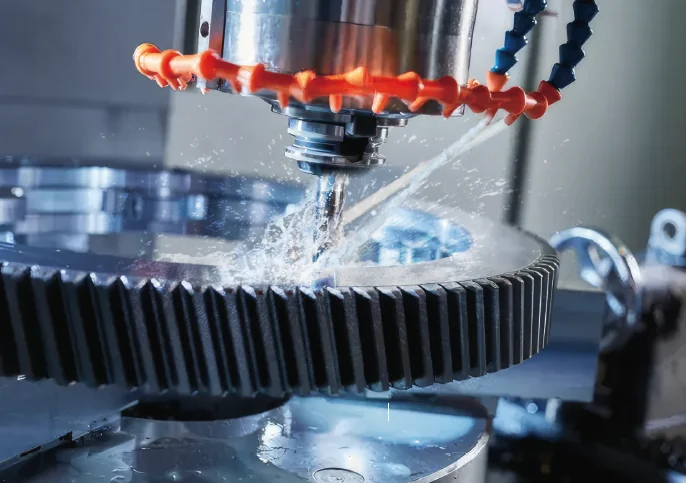
การกลึงและการตัดฟันเกียร์
การกลึง การฮอบบิง การขึ้นรูป การไส และการกัดเฟือง มีความต้องการที่แตกต่างกันในด้านการหล่อลื่น การระบายความร้อน การกำจัดเศษโลหะ และการควบคุมหมอกน้ำมัน สภาพของของเหลวและสารตกค้างยังสามารถส่งผลต่อความเรียบของผิวงาน อายุการใช้งานของเครื่องมือ และคุณภาพของการอบชุบความร้อนในขั้นตอนต่อไป.
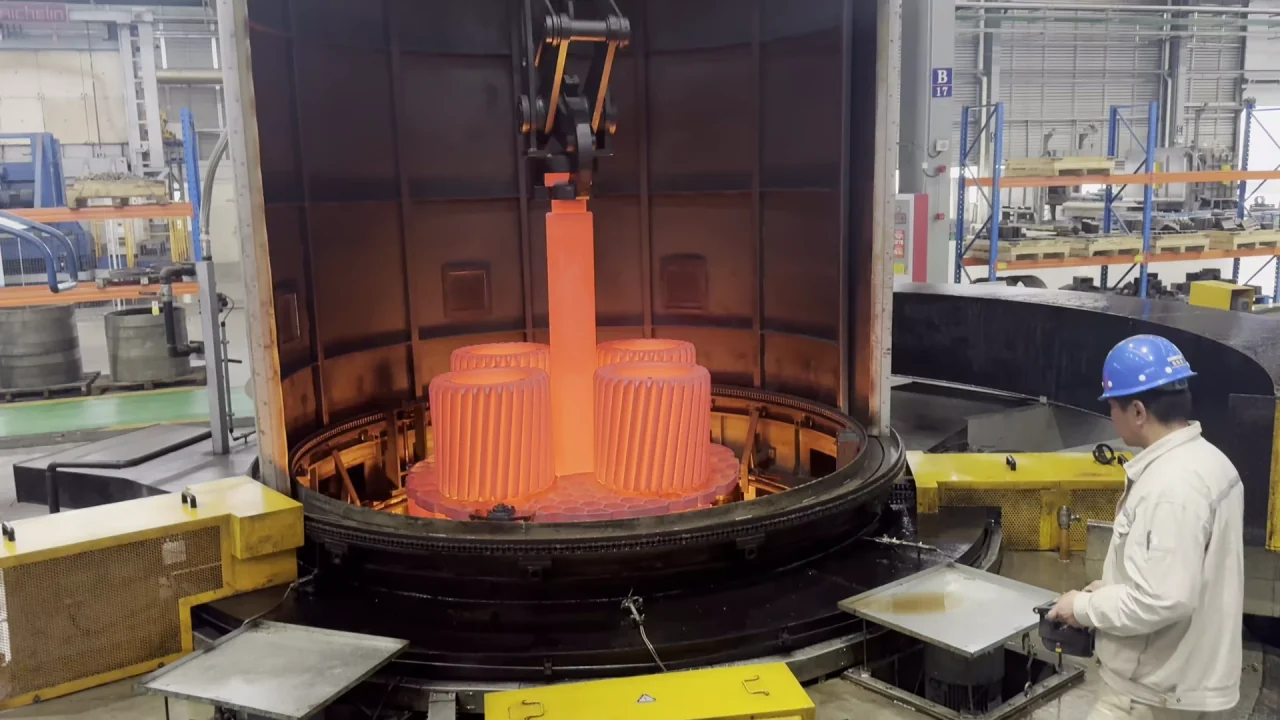
การอบชุบด้วยความร้อนและการควบคุมการบิดเบี้ยว
การอบชุบด้วยความร้อนของชิ้นส่วนอาจรวมถึงการคาร์บูไรซิงหรือคาร์บอนิไทรดิง ตามด้วยการชุบแข็ง การชุบแข็งด้วยคลื่นแม่เหล็กไฟฟ้า หรือการชุบแข็งและอบคืนตัว วัสดุ โมดูล รูปทรง การจัดวางแรง ความเร็วการเย็นตัว อุณหภูมิของของไหล และความสม่ำเสมอของการไหล ล้วนมีอิทธิพลต่อความแข็ง โครงสร้างจุลภาค และการบิดเบี้ยว.
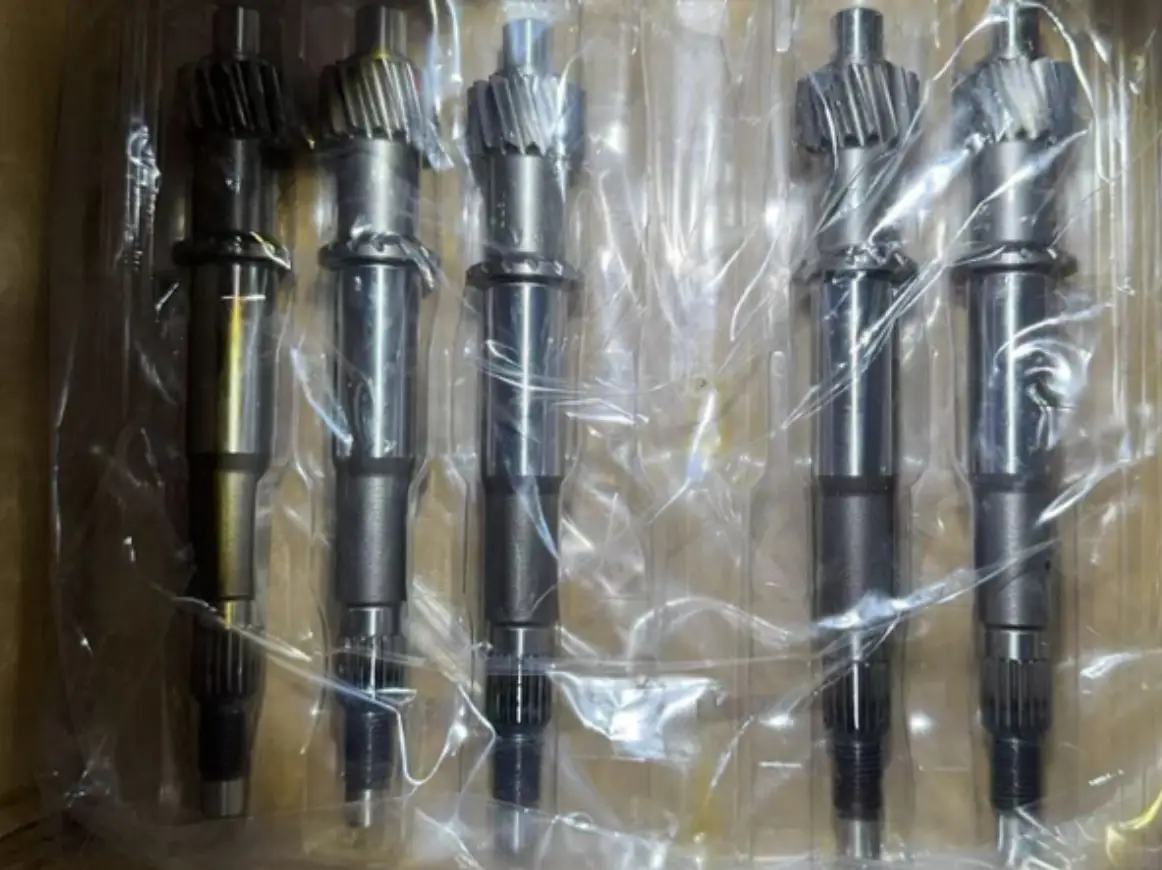
การขัดแต่งให้ละเอียดและการป้องกันขั้นสุดท้าย
การเจียรและการขัดเงาเฟืองช่วยเพิ่มความแม่นยำของฟันเฟืองและปรับปรุงสภาพผิวหลังการอบชุบความร้อน การเลือกน้ำมันหล่อลื่นต้องคำนึงถึงความสมดุลระหว่างประสิทธิภาพการเจียร การควบคุมการเผาไหม้ สภาพผิวสำเร็จ และหมอกน้ำมัน ส่วนการทำความสะอาดและการป้องกันสนิมจะช่วยปกป้องเฟืองระหว่างการขนส่ง การจัดเก็บ และการส่งมอบ.
ผลการประยุกต์ใช้ในทางปฏิบัติ
ตั้งแต่การควบคุมความบิดเบือนของ Quench ไปจนถึงการลดการเผาไหม้จากการบด
การปรับให้เหมาะสมกับของเหลวและการตรวจสอบความถูกต้อง ณ สถานที่ช่วยแก้ไขปัญหาการบิดเบี้ยวของเกียร์และรอยไหม้จากการขัดสี ตัวอย่างการใช้งานต่อไปนี้แสดงผลลัพธ์ที่ได้สำหรับชิ้นส่วนและสภาพการทำงานเฉพาะ.
การใช้งานทั่วไป
การทำให้เย็นอย่างควบคุมของชิ้นงานเกียร์ที่ตีขึ้นรูป
การกลึงและการตัดฟันเกียร์
การชุบคาร์บูไรซิงและการชุบคาร์บอนิไทรดิงพร้อมการชุบเย็น
การชุบแข็งและการอบอ่อน & การชุบแข็งด้วยคลื่นแม่เหล็กไฟฟ้า
การเจียระไนและการฮอนฟันเฟือง
การทำความสะอาดระหว่างกระบวนการและผลิตภัณฑ์สำเร็จรูป
การป้องกันสนิมระหว่างกระบวนการและขั้นสุดท้าย
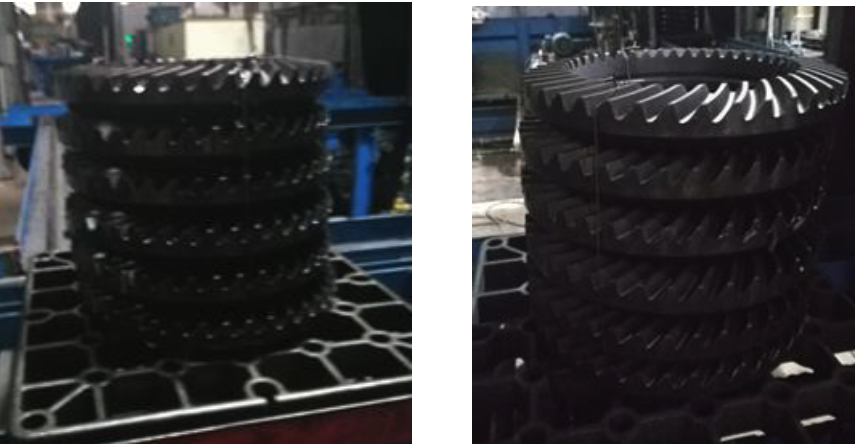
ส่วนประกอบ
เกียร์เกลียวเอียงแบบขับด้วยเหล็ก 20CrMnTi; โมดูล 10; เส้นผ่านศูนย์กลางรู 390 มม.
ผล KR218H
ความลึกของตัวเรือน 1.64 มม. และความแข็งของแกน 38–40 HRC โดยความบิดเบี้ยวที่วัดได้ถูกควบคุมให้อยู่ในระดับที่กำหนดภายใต้เงื่อนไขการทดสอบที่รายงานไว้.
ผลการสมัคร 01
ระบบควบคุมความบิดเบี้ยวสำหรับเกียร์เบเวลแบบเกลียวที่มีโมดูลขนาดใหญ่
เกียร์เกลียวเอียงแบบขับด้วยวัสดุ 20CrMnTi ที่มีโมดูล 10 และเส้นผ่านศูนย์กลางรู 390 มม. จำเป็นต้องควบคุมความลึกของชั้นผิว ความแข็งของแกนกลาง และการบิดเบี้ยวจากการชุบแข็ง ด้วยสูตร KR218H ที่ปรับแต่งตามความต้องการ ความลึกชั้นผิวที่รายงานได้ถึง 1.64 มม. และความแข็งของแกนถึง 38–40 HRC การบิดตัวเข้าด้านในอยู่ภายใน 0.20 มม. สำหรับชิ้นส่วน 90% ส่วนการบิดตัวออกด้านนอกอยู่ภายใน 0.10 มม. สำหรับชิ้นส่วน 80%.
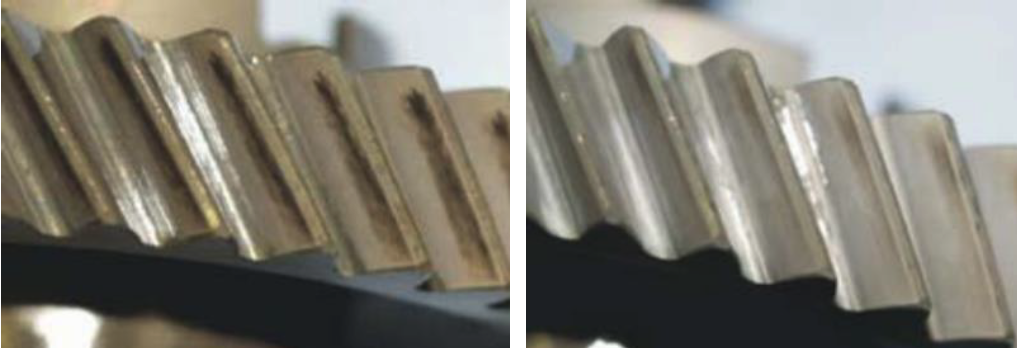
ก่อน
ในรายงานการตรวจครั้งแรก พบรอยไหม้จากการขัดผิวฟัน; เส้นผ่านศูนย์กลางของรอยสึกที่รายงานไว้คือ 0.56 มม.
หลังจากนั้น
หลังจากเปลี่ยนมาใช้ KR-C10 การสึกหรอจากการบดดีขึ้น และเส้นผ่านศูนย์กลางของรอยสึกหรอที่รายงานไว้คือ 0.44 มม.
ผลการสมัคร 02
การลดรอยไหม้จากการเจียระไนเฟือง
ในกระบวนการเจียรฟันเกียร์ที่กล่าวถึงนี้ การเปลี่ยนมาใช้ KR-C10 ได้ทำให้เส้นผ่านศูนย์กลางของรอยสึกหรอที่รายงานลดลงจาก 0.56 มม. เป็น 0.44 มม. นอกจากนี้ ยังรายงานว่ามีการปรับปรุงในด้านการเกิดรอยไหม้บนพื้นผิวฟันเกียร์อีกด้วย.
ระบบผลิตภัณฑ์ที่แนะนำ
หมวดหมู่สินค้าสำหรับ การผลิตเฟือง
ค้นพบสารหล่อลื่นสำหรับการระบายความร้อนแบบควบคุม การอบชุบด้วยความร้อน การกลึง การเจียร การทำความสะอาด และการป้องกันการกัดกร่อน เลือกผลิตภัณฑ์ตามวัสดุของเกียร์ รูปทรงเรขาคณิต อุปกรณ์ และข้อกำหนดด้านคุณภาพ.
ของไหลสำหรับควบคุมอัตราการเย็นตัว
ดูระบบผลิตภัณฑ์การควบคุมการทำความเย็นอย่างแม่นยำช่วยลดการบิดเบี้ยวและการแตกร้าวให้น้อยที่สุด เพื่อให้ได้ผลการอบความร้อนที่สม่ำเสมอ.
น้ำมันชุบแข็งแบบเฉพาะทาง
ดูระบบผลิตภัณฑ์ให้การป้องกันการชุบเย็นที่เชื่อถือได้สำหรับกระบวนการอบชุบด้วยความร้อนที่หลากหลาย.
น้ำมันชุบแข็งสำหรับกระบวนการชุบแบบอุณหภูมิคงที่และแบบเป็นขั้น
ดูระบบผลิตภัณฑ์ควบคุมการระบายความร้อนอย่างแม่นยำ เพื่อลดความเครียดจากความร้อนและการบิดเบี้ยวจากการชุบแข็ง.
น้ำยาตัดกลึงสังเคราะห์
ดูระบบผลิตภัณฑ์เหมาะสำหรับการใช้งานในกระบวนการกลึงต่าง ๆ ช่วยยืดอายุการใช้งานของเครื่องมือ พร้อมทั้งเพิ่มประสิทธิภาพและปรับปรุงคุณภาพพื้นผิว.
น้ำมันเจียระไน
ดูระบบผลิตภัณฑ์ระบบหล่อลื่นที่มีการสึกหรอน้อยและมีความเสถียรสูง ซึ่งออกแบบมาสำหรับงานเจียรความแม่นยำสูง.
การทำความสะอาดโลหะ
ดูระบบผลิตภัณฑ์ประสิทธิภาพการทำความสะอาดที่เหนือกว่า ซึ่งรับประกันความสะอาดและความน่าเชื่อถือของชิ้นส่วน.การป้องกันการเกิดสนิม
ดูระบบผลิตภัณฑ์การป้องกันการกัดกร่อนที่ยาวนานช่วยลดความเสี่ยงจากการเกิดสนิม และรักษาประสิทธิภาพของชิ้นส่วนโลหะไว้ได้ทั้งในช่วงการเก็บรักษาและใช้งาน.
โซลูชันกระบวนการที่เกี่ยวข้อง
โซลูชันกระบวนการสำหรับ การผลิตเฟือง
KERUN ช่วยเลือกของเหลวอุตสาหกรรมให้เหมาะสมกับวัสดุของเกียร์ รูปทรง ความแม่นยำที่ต้องการ และอุปกรณ์ที่เกี่ยวข้อง ค้นพบบริการสนับสนุนด้านการอบชุบด้วยความร้อน การตัดและเจียรเกียร์ การทำความสะอาด และการป้องกันการเกิดสนิม.

โซลูชันของไหลสำหรับการอบชุบด้วยความร้อน
โซลูชันการระบายความร้อนและการชุบแข็งสำหรับชิ้นส่วนเกียร์ดิบและเกียร์ที่ผ่านการอบชุบความร้อน โดยให้ความสำคัญกับการควบคุมโครงสร้างจุลภาค ความแข็ง และการบิดเบี้ยว.

โซลูชันของเหลวสำหรับการตัดและขึ้นรูป
สารหล่อลื่นสำหรับการกลึง การตัดฟันเกียร์ การเจียร และการขัดผิว ซึ่งได้รับการคัดเลือกมาเพื่อสนับสนุนการหล่อลื่น ประสิทธิภาพการกลึง และคุณภาพพื้นผิวฟันเกียร์.

โซลูชันของไหลสำหรับการปรับสภาพและปกป้องพื้นผิว
วิธีทำความสะอาดและป้องกันสนิม เพื่อจัดการกับสารตกค้างจากกระบวนการผลิต และปกป้องเกียร์ระหว่างขั้นตอนการทำงานและตลอดกระบวนการส่งมอบ.
พันธมิตรในอุตสาหกรรม
ที่ได้รับการคัดเลือก ลูกค้าและพันธมิตร
KERUN ให้การสนับสนุนผู้ผลิตอุปกรณ์ในการเลือกและให้คำแนะนำเกี่ยวกับการใช้งานของเหลวอุตสาหกรรม โดยพิจารณาจากข้อกำหนดของชิ้นส่วนและสภาพการผลิต.
เริ่มจากของคุณ เฟืองและสภาวะของกระบวนการผลิต
โปรดแบ่งปันข้อมูลเกี่ยวกับวัสดุ อุปกรณ์ โมดูล รูปทรงเรขาคณิต อุปกรณ์ และพารามิเตอร์กระบวนการผลิตของคุณ ให้เราทราบถึงข้อกังวลต่าง ๆ เช่น โครงสร้างจุลภาคหลังการตีขึ้นรูป การบิดเบี้ยวจากการชุบแข็ง ความแข็ง ความลึกของชั้นผิวที่แข็ง รอยไหม้จากการเจียร สารตกค้างจากการทำความสะอาด หรือการป้องกันสนิม เพื่อให้ทีมเทคนิคของเราสามารถประเมินตัวเลือกของเหลวที่เหมาะสมได้.