โซลูชันการผลิตชิ้นส่วนยึด
โซลูชันของไหลอุตสาหกรรมสำหรับทุกขั้นตอนของ การผลิตชิ้นส่วนยึด
ตั้งแต่ขั้นตอนการเตรียมวัสดุ การขึ้นรูปด้วยแรงกดเย็น (cold heading) และการขึ้นรูปเกลียว (thread forming) ไปจนถึงการอบชุบความร้อน การตกแต่งผิว และการป้องกันสนิมขั้นสุดท้าย KERUN ให้บริการสารหล่อลื่นอุตสาหกรรมและสนับสนุนการประยุกต์ใช้สำหรับกระบวนการผลิตชิ้นส่วนยึดสำคัญต่างๆ แนวทางของเราช่วยสนับสนุนความเสถียรในการขึ้นรูป ความสม่ำเสมอในการอบชุบความร้อน ลักษณะผิว และการป้องกันสนิมตลอดกระบวนการผลิต.
การตีหัวเย็นที่มีการเปลี่ยนรูปสูง
ระบบควบคุมการบิดเบี้ยวแบบ Quench สำหรับชิ้นส่วนยึดยาว
การกำจัดฟอสเฟตและการทำความสะอาดให้เหลือสารตกค้างน้อยที่สุด
การเคลือบสีดำและป้องกันสนิมอย่างสม่ำเสมอ
การผลิตชิ้นส่วนยึด
จากสายเหล็กจนถึง การส่งมอบครั้งสุดท้าย
การผลิตชิ้นส่วนยึดตรึงโดยทั่วไปรวมถึงการตรวจสอบวัสดุที่รับเข้า การเตรียมวัสดุ การขึ้นรูปชิ้นงานดิบ การอบชุบด้วยความร้อน การรักษาพื้นผิว และการบรรจุ การเลือกกระบวนการขึ้นอยู่กับวัสดุของชิ้นส่วนยึดตรึง ข้อกำหนดทางเทคนิค และความต้องการในการผลิต การเตรียมวัสดุอาจรวมถึงการอบให้เม็ดเหล็กกลม การล้างกรด การฟอสเฟต การล้างด้วยสบู่ และการดึงลวด การขึ้นรูปอาจรวมถึงการขึ้นรูปเย็น (cold heading), การตีร้อน (hot forging), การกลึง (machining) และการขึ้นรูปเกลียว (thread forming) ขั้นตอนการอบชุบด้วยความร้อนรวมถึงการขจัดไขมัน, การขจัดฟอสเฟต, การทำความสะอาด, การให้ความร้อน, การชุบแข็ง (quenching) และการอบอ่อน (tempering) ตามด้วยการรักษาพื้นผิวตามข้อกำหนด, การป้องกันสนิม และการบรรจุภัณฑ์.
กระบวนการผลิตทั่วไป
การเตรียมวัสดุ
การขึ้นรูปชิ้นงานว่างและชิ้นงานที่มีเกลียว
การอบชุบด้วยความร้อน
การรักษาพื้นผิว
การบรรจุและส่งสินค้า
การใช้งานของสารเหลวในอุตสาหกรรม
การใช้งานของของเหลววิกฤตสำหรับ คุณภาพของชิ้นส่วนยึดที่คงที่
ของเหลวอุตสาหกรรมมีบทบาทสำคัญในกระบวนการขึ้นรูป การทำความสะอาด การอบชุบด้วยความร้อน การตกแต่งผิว และการป้องกันขั้นสุดท้าย ประสิทธิภาพในการหล่อลื่น การทำความสะอาด การระบายความร้อน และการป้องกันของของเหลวเหล่านี้ มีอิทธิพลต่อประสิทธิภาพการผลิต ความคงที่ของขนาด และคุณภาพของผลิตภัณฑ์ที่ส่งมอบ.
การตีหัวเย็นและการขึ้นรูปเกลียว
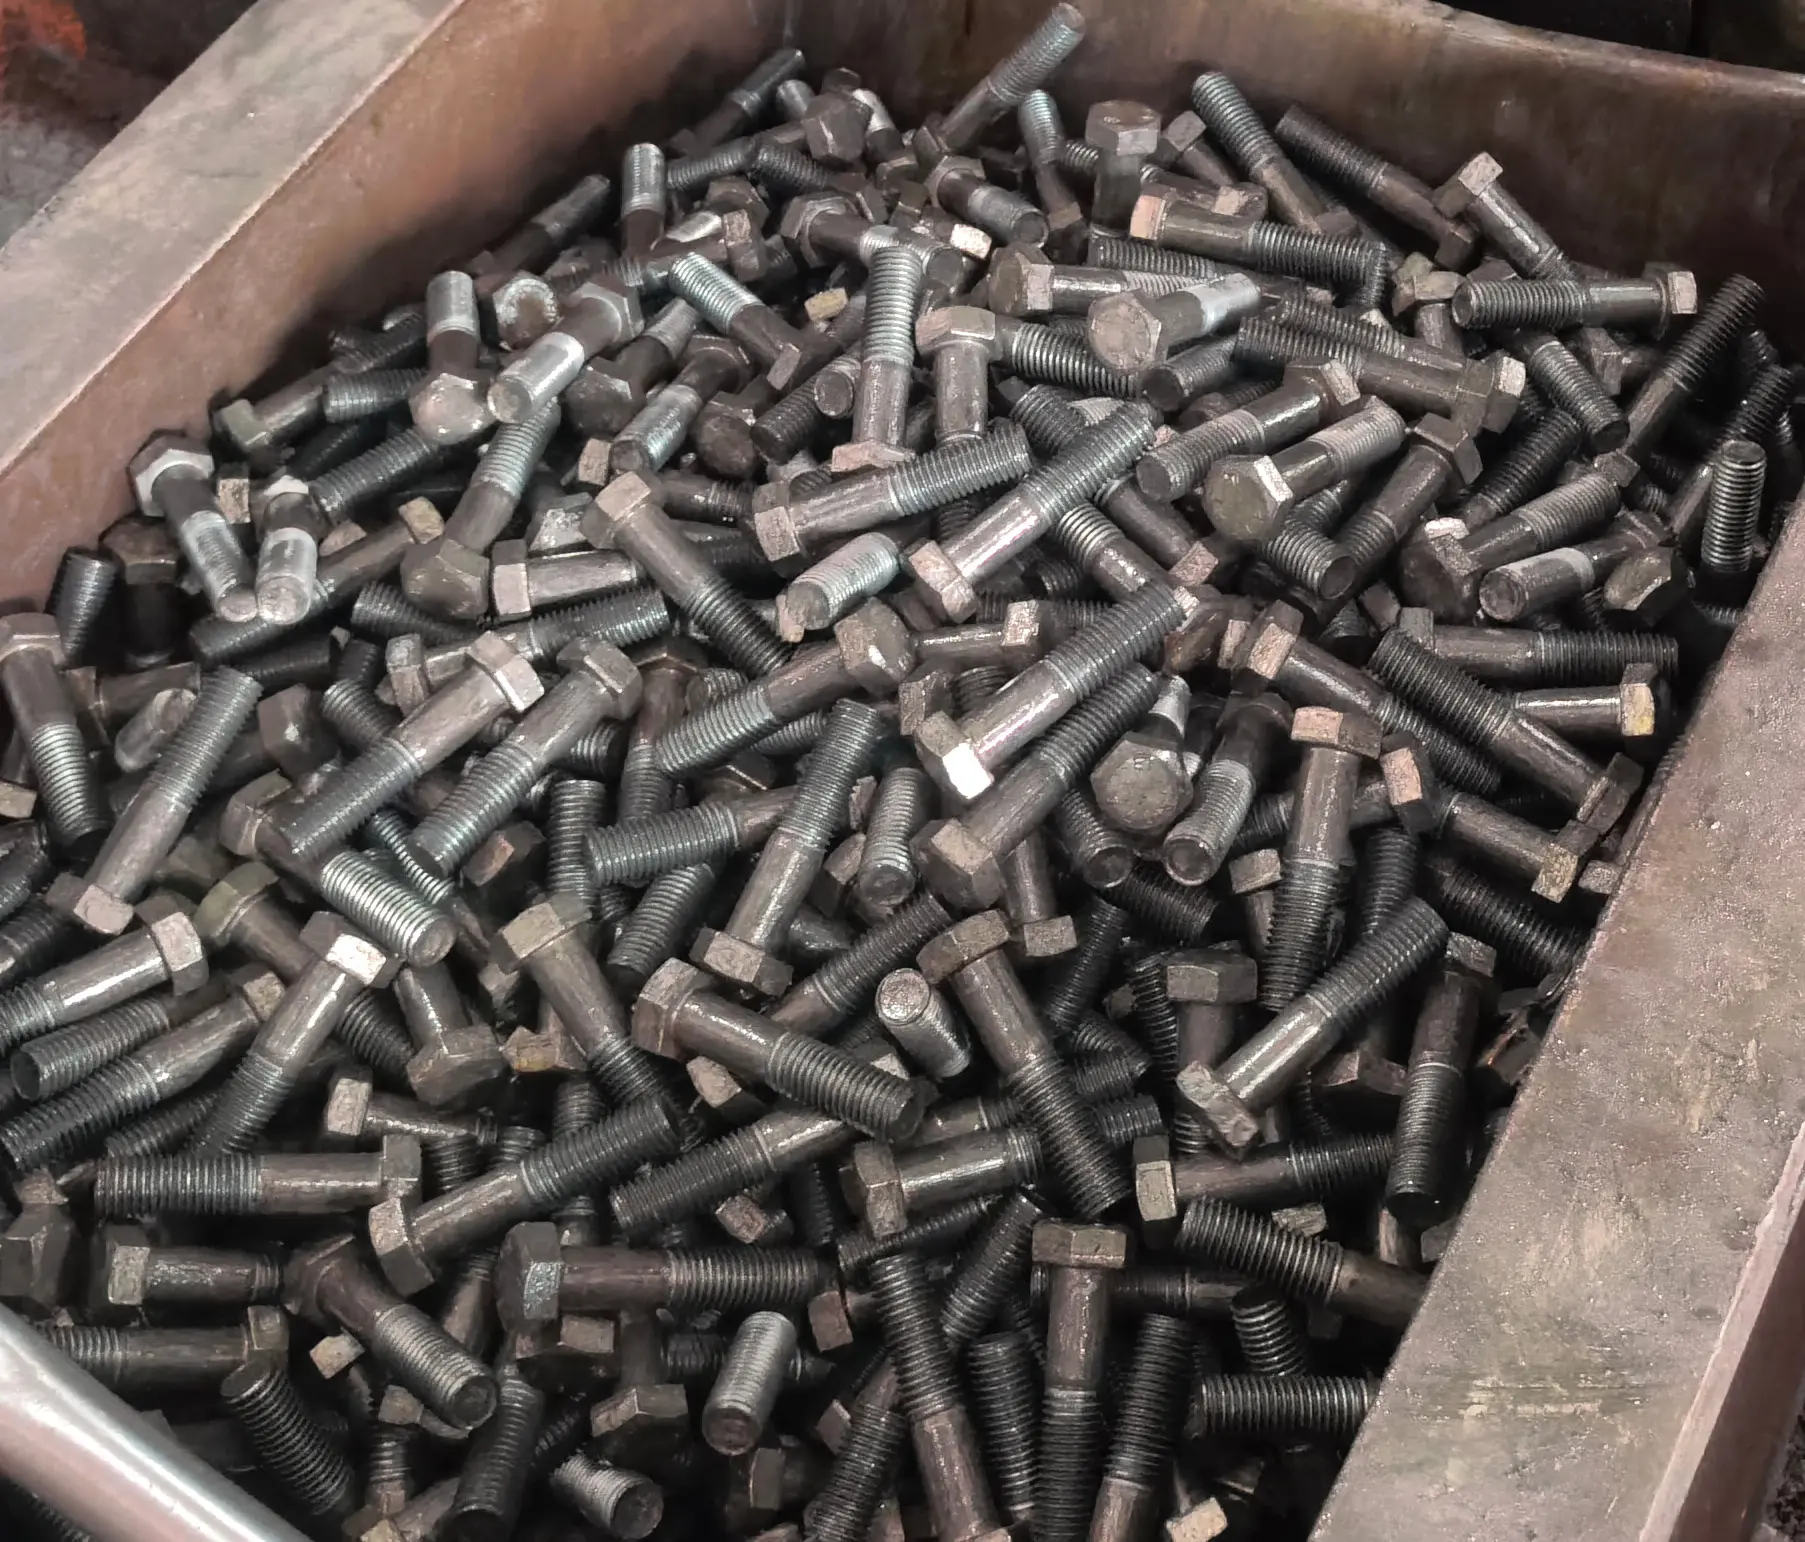
การตีหัวเย็น การลดขนาดก้าน การรีดเกลียว และการต๊าปเกลียวเป็นงานต่อเนื่องที่รับแรงสูง ของไหลที่ใช้จึงต้องให้การหล่อลื่นและรับแรงกดสูงได้ดี ควบคุมการเกิดฟอง และเหมาะกับสภาพหน้างาน เพื่อช่วยลดตำหนิจากการขึ้นรูปและภาระที่เครื่องมือต้องรับ
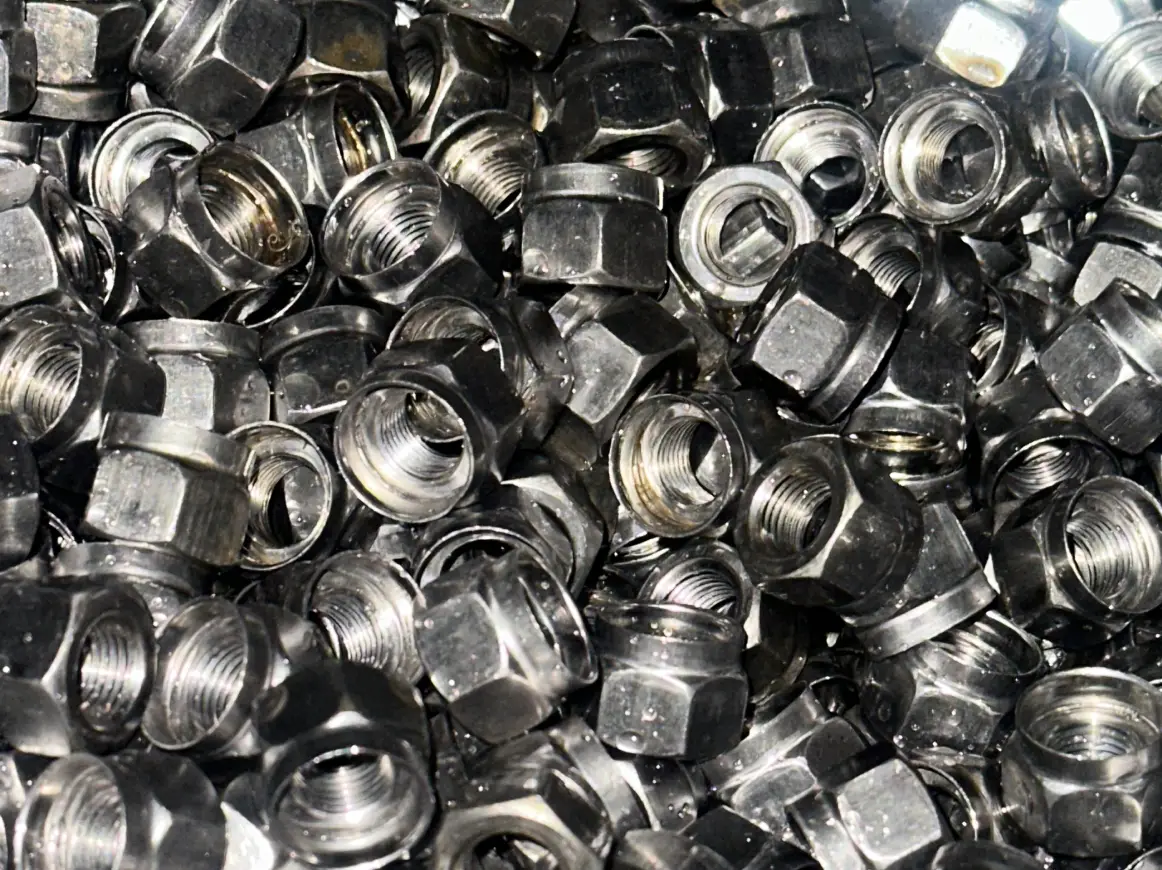
การกำจัดฟอสเฟตและการทำความสะอาด
ชั้นเคลือบฟอสเฟต น้ำมันสร้างรูป และสารตกค้างอื่น ๆ ต้องได้รับการควบคุมก่อนการอบชุบด้วยความร้อน หลังจากกระบวนการชุบเย็นแล้ว ต้องกำจัดสารเหลวที่เหลืออยู่และสารปนเปื้อนออก การกำจัดฟอสเฟตและการทำความสะอาดอย่างสม่ำเสมอจะช่วยให้พื้นผิวพร้อมสำหรับการอบอ่อน การชุบโลหะ หรือการทำให้ผิวดำ.
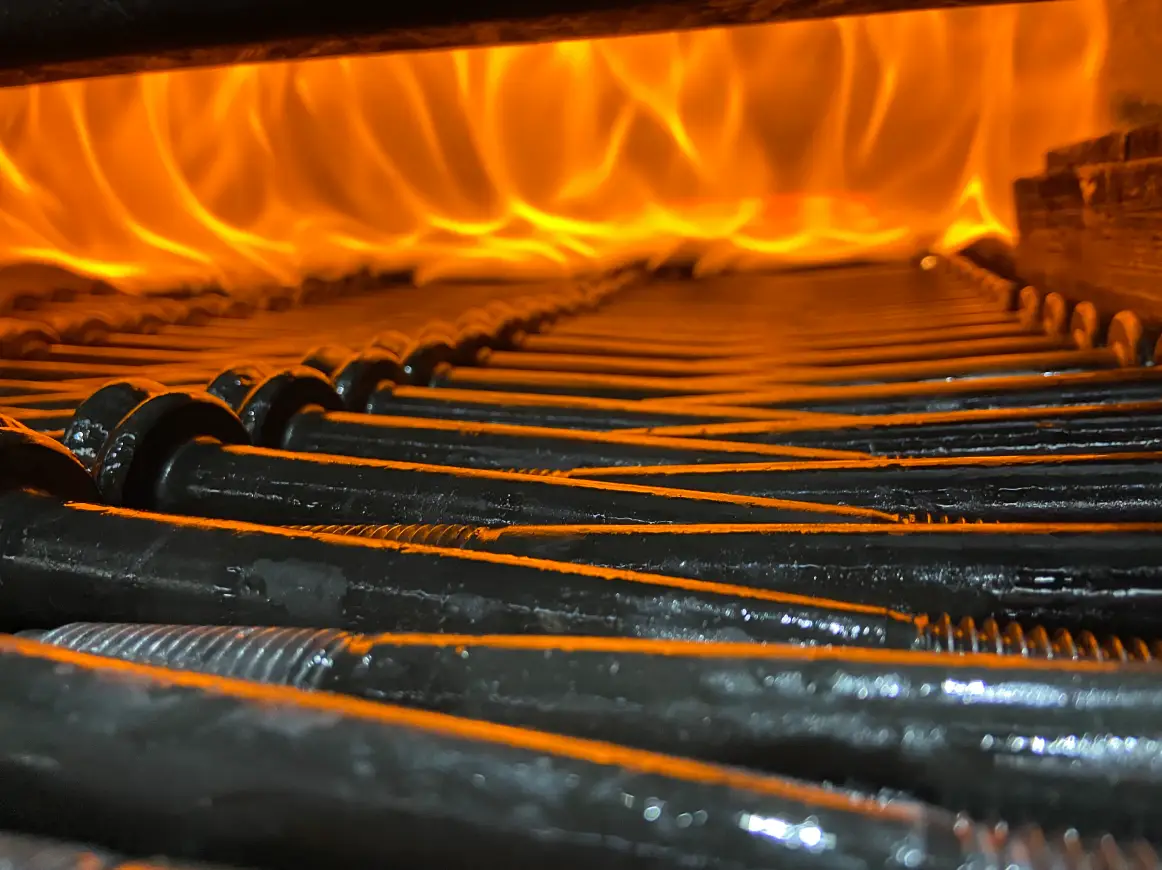
การชุบแข็งและการควบคุมการบิดเบี้ยว
เตาแบบสายพานตาข่ายและเตาอเนกประสงค์ใช้สำหรับแปรรูปชิ้นส่วนยึดในขนาดต่าง ๆ ความเสถียรในการเย็นตัวด้วยน้ำ Quenchant ความสามารถในการทำความสะอาด และสภาพการทำงาน มีผลต่อความแข็ง โครงสร้างจุลภาค การบิดเบี้ยวของชิ้นส่วนยาว และกระบวนการตกแต่งผิวในขั้นตอนต่อไป.
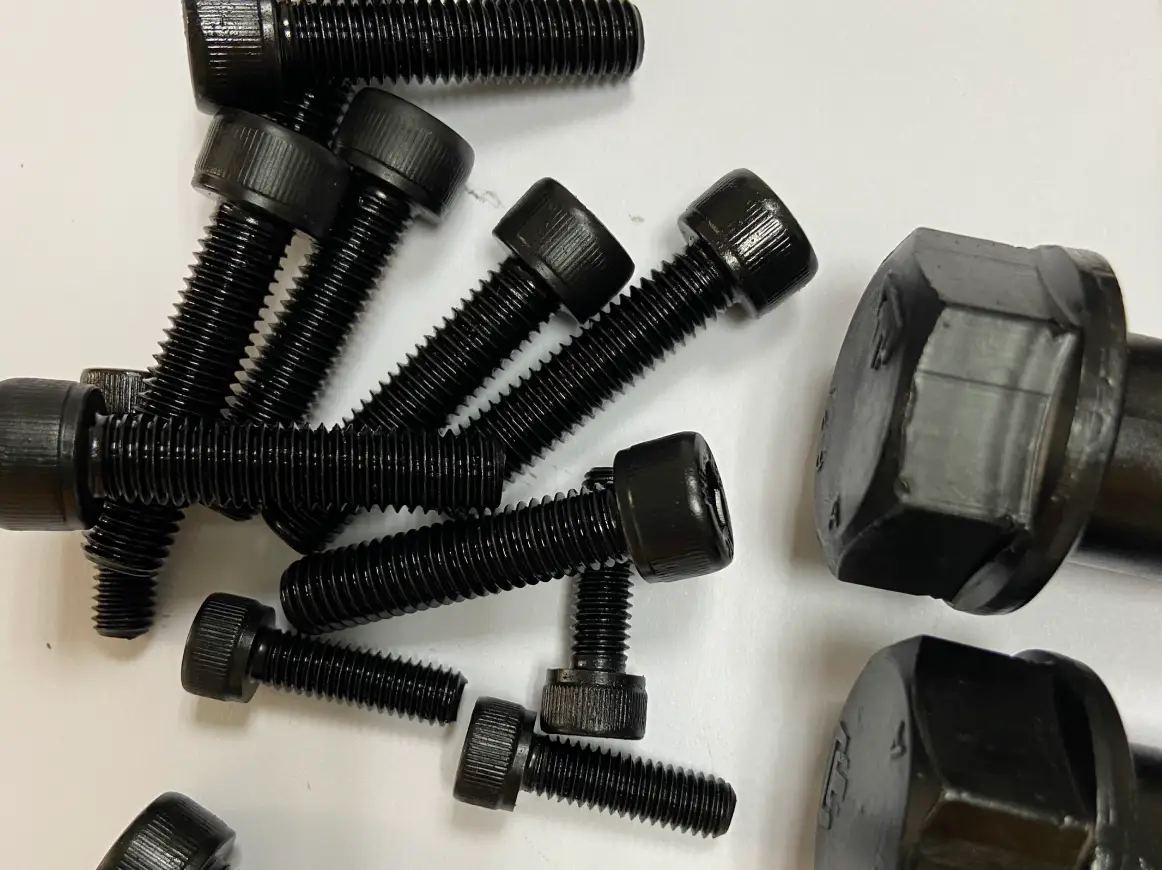
การทำให้ผิวดำด้วย 열เหลือและการป้องกันสนิม
กระบวนการชุบดำด้วยความร้อนเหลือต้องควบคุมความสม่ำเสมอของสี ความยึดติดของชั้นฟิล์ม และความเสถียรของน้ำยาชุบ การป้องกันสนิมในขั้นตอนต่อไปต้องสอดคล้องกับสารป้องกันสนิม วิธีการบรรจุ สภาพแวดล้อมการเก็บรักษา และระยะเวลาการขนส่ง.
ผลการประยุกต์ใช้ในทางปฏิบัติ
จากกระบวนการขึ้นรูปในสภาพเย็น ไปจนถึงการควบคุมการบิดเบี้ยวจากการชุบเย็น
การวิเคราะห์สภาพการทำงาน การเลือกสารหล่อลื่นที่เหมาะสม และการตรวจสอบความเหมาะสมในการใช้งาน ช่วยเชื่อมโยงการเลือกสารหล่อลื่นกับผลลัพธ์การผลิตที่วัดได้ ตัวอย่างต่อไปนี้ครอบคลุมกระบวนการขึ้นรูปที่มีการเปลี่ยนรูปสูงและการอบชุบความร้อนของชิ้นส่วนยึดยาว.
การใช้งานทั่วไป
การลดขนาดแกน, การอัดเย็น และการขึ้นรูปน็อต
การรีดเกลียวและการต๊าปเกลียว
การกำจัดฟอสเฟตและการทำความสะอาดก่อนและหลังการอบชุบด้วยความร้อน
การชุบด้วยน้ำมัน
การชุบแข็งด้วยสารชุบชนิดละลายน้ำ
การทำให้ผิวดำด้วยความร้อนเหลือ
การป้องกันสนิมระหว่างกระบวนการผลิตและขั้นสุดท้าย
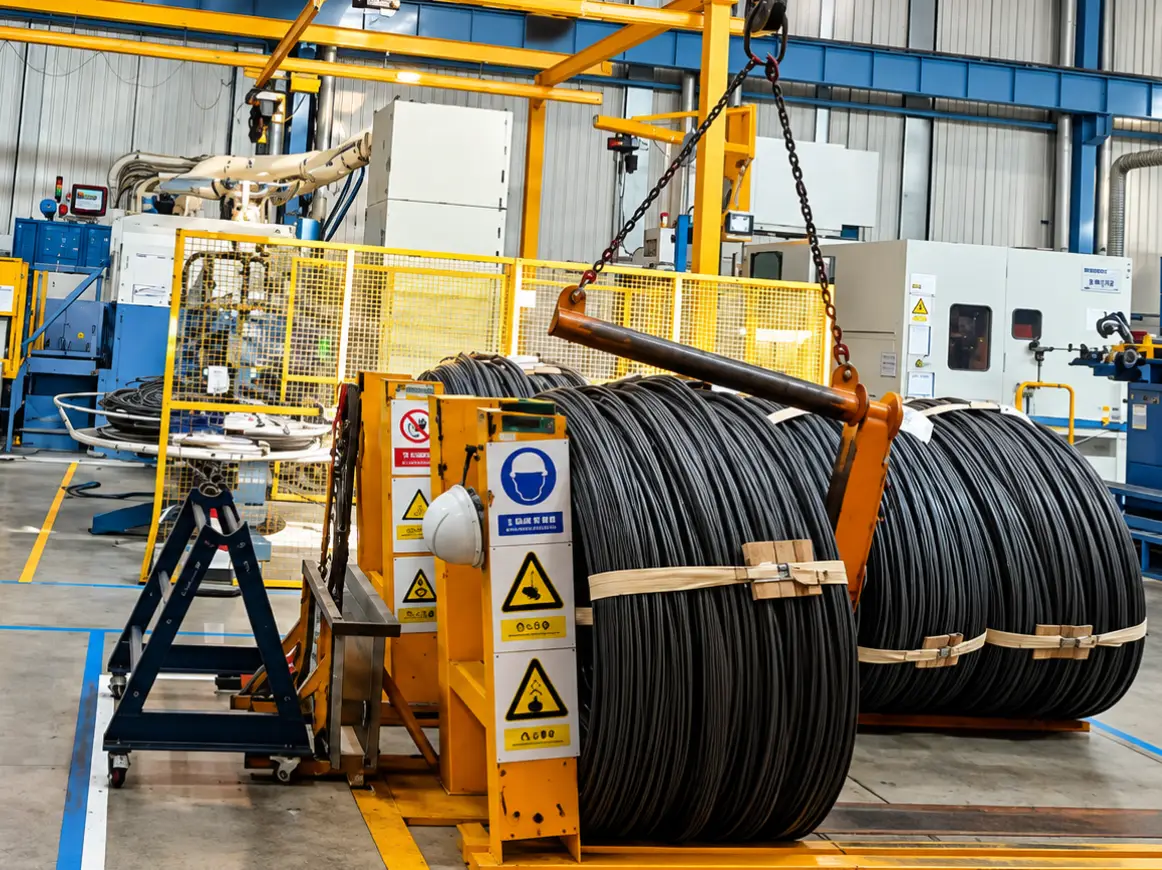
เงื่อนไขการขึ้นรูป
วัสดุ 10B21 และ SCM435; ขนาดสูงสุด M22; อัตราส่วนการลดขนาดส่วนก้าน 65%–70% ตัวอย่างที่แสดงเป็นเพียงตัวอย่างเพื่ออธิบายเท่านั้น.
ผลการสมัคร 01
การตีหัวเย็นสำหรับชิ้นส่วนยึดความแข็งแรงสูง
ที่โรงงานผลิตชิ้นส่วนยึดความแข็งแรงสูงสำหรับอุตสาหกรรมยานยนต์ ได้ใช้สารหล่อลื่นในการขึ้นรูปด้วยวิธีกดเย็น (cold heading) สำหรับวัสดุ 10B21, SCM435 และวัสดุที่เกี่ยวข้อง ในขนาดสูงสุดถึง M22 กระบวนการนี้บรรลุอัตราการลดขนาดตัวสกรูได้ 65%–70% โดยความเร็วการผลิตที่รายงานไว้อยู่ที่ประมาณ 70 ชิ้นต่อนาทีสำหรับชิ้นส่วนขนาด M18 และ 210 ชิ้นต่อนาทีสำหรับชิ้นส่วนขนาด M7 การใช้งานนี้ตอบสนองความต้องการด้านการหล่อลื่นสำหรับการขึ้นรูปที่มีการเปลี่ยนรูปสูง และแทนที่ผลิตภัณฑ์นำเข้า.
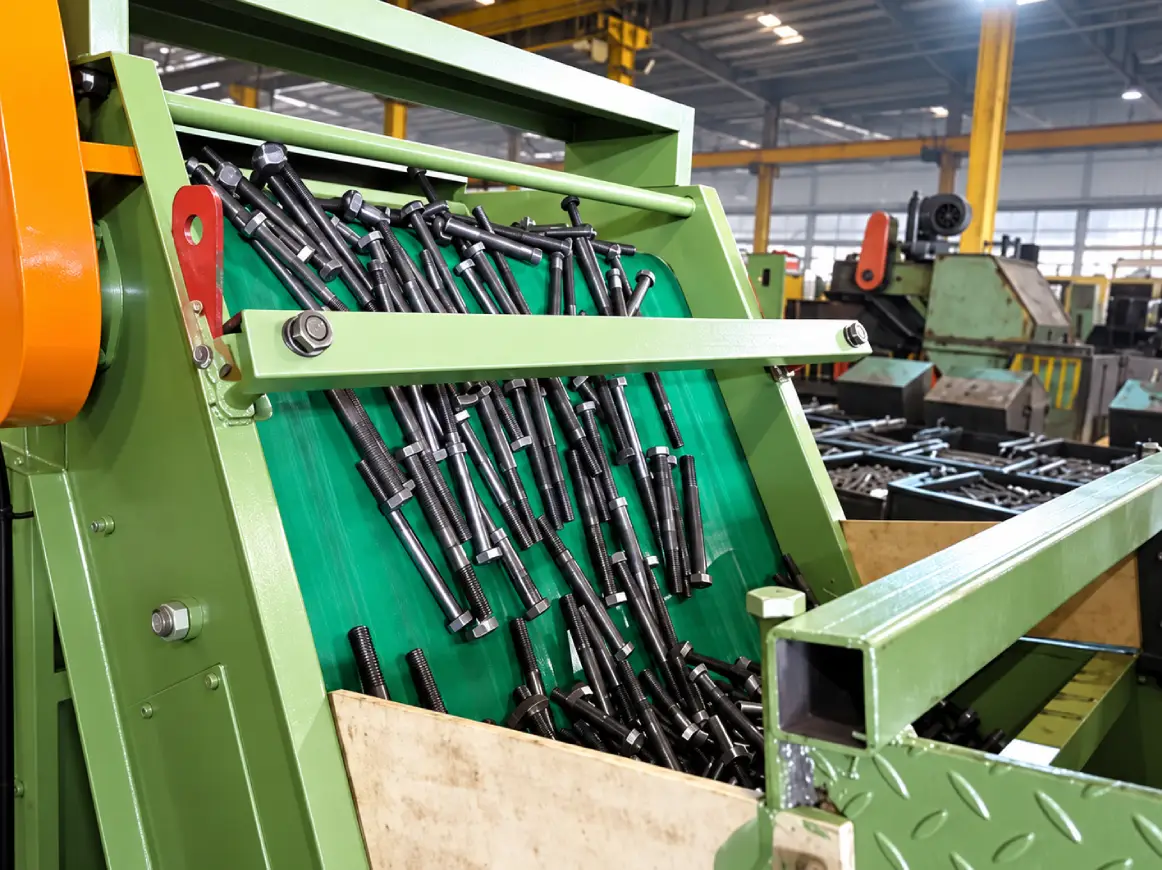
ข้อมูลอ้างอิงของส่วนประกอบ
ชิ้นส่วนยึดยาวที่เป็นตัวแทนจากเอกสารสรุปข้อมูลอุตสาหกรรมที่ได้รับการจัดส่ง.
ผลการสมัคร 02
ระบบควบคุมการบิดเบี้ยวแบบ Quench สำหรับชิ้นส่วนยึดยาว
ในการใช้งานสกรูยาว M16 × 240 มีรายงานว่าเกิดการบิดเบี้ยวหลังจากที่สารดับชุบนำเข้าเดิมถูกใช้งานมาได้สามเดือน หลังจากเปลี่ยนมาใช้สารดับชุบละลายน้ำ KR6480 ระยะเวลาการใช้งานของสารดังกล่าวได้ยืดออกไปเป็น 7–8 เดือน การตรวจสอบด้วยแม่พิมพ์วัดความคลาดเคลื่อนบันทึกอัตราการผ่านความคลาดเคลื่อน 100% ในขณะที่ผลการทดสอบความแข็งแรงในการดึงอยู่ในช่วง 898 ถึง 929 MPa ภายใต้เงื่อนไขการใช้งานที่รายงาน.
ระบบผลิตภัณฑ์ที่แนะนำ
หมวดหมู่สินค้าสำหรับ การผลิตชิ้นส่วนยึด
ค้นพบสารเหลวที่ใช้ในการขึ้นรูปชิ้นส่วนยึด, การอบชุบด้วยความร้อน, การทำความสะอาด และการป้องกันขั้นสุดท้าย การเลือกผลิตภัณฑ์ควรพิจารณาจากระดับคุณภาพของวัสดุ ขนาดของชิ้นส่วน ข้อกำหนดด้านการเปลี่ยนรูป อุปกรณ์ และกระบวนการรักษาพื้นผิวในขั้นตอนต่อไป.
สารชุบแข็งสำหรับงานชุบแข็งแบบเหนี่ยวนำ
ดูระบบผลิตภัณฑ์การทำให้เย็นลงอย่างรวดเร็วและสม่ำเสมอช่วยปรับปรุงคุณภาพการชุบแข็งด้วยคลื่นแม่เหล็กไฟฟ้าและความสม่ำเสมอของประสิทธิภาพชิ้นงาน.
น้ำมันชุบแข็งชนิดเย็นตัวเร็ว ให้ผิวชิ้นงานเงางาม
ดูระบบผลิตภัณฑ์รวมการทำให้เย็นลงอย่างรวดเร็วกับพื้นผิวที่เงางาม เพื่อเพิ่มคุณภาพพื้นผิวของชิ้นงาน.
น้ำยาตัดกลึงสังเคราะห์
ดูระบบผลิตภัณฑ์เหมาะสำหรับการใช้งานในกระบวนการกลึงต่าง ๆ ช่วยยืดอายุการใช้งานของเครื่องมือ พร้อมทั้งเพิ่มประสิทธิภาพและปรับปรุงคุณภาพพื้นผิว.
น้ำมันขึ้นรูปโลหะ
ดูระบบผลิตภัณฑ์คุณสมบัติการหล่อลื่นภายใต้ความดันสูงที่โดดเด่น ช่วยลดข้อบกพร่องในการขึ้นรูปและปรับปรุงคุณภาพพื้นผิว.
การทำความสะอาดโลหะ
ดูระบบผลิตภัณฑ์ประสิทธิภาพการทำความสะอาดที่เหนือกว่า ซึ่งรับประกันความสะอาดและความน่าเชื่อถือของชิ้นส่วน.การป้องกันการเกิดสนิม
ดูระบบผลิตภัณฑ์การป้องกันการกัดกร่อนที่ยาวนานช่วยลดความเสี่ยงจากการเกิดสนิม และรักษาประสิทธิภาพของชิ้นส่วนโลหะไว้ได้ทั้งในช่วงการเก็บรักษาและใช้งาน.
โซลูชันกระบวนการที่เกี่ยวข้อง
โซลูชันกระบวนการสำหรับ การผลิตชิ้นส่วนยึด
KERUN ช่วยเลือกสารหล่อลื่นอุตสาหกรรมให้เหมาะสมกับวัสดุของชิ้นส่วนยึดติด ขนาด ความต้องการด้านการเปลี่ยนรูป และอุปกรณ์ต่าง ๆ ค้นพบบริการสนับสนุนสำหรับการขึ้นรูป การอบชุบด้วยความร้อน การทำความสะอาด การทำให้สีดำ และการป้องกันการกัดกร่อนขั้นสุดท้าย.

โซลูชันของไหลสำหรับการอบชุบด้วยความร้อน
สารหล่อเย็นและบริการสนับสนุนการใช้งาน เพื่อควบคุมความแข็ง โครงสร้างจุลภาค และการบิดเบี้ยวของชิ้นส่วนยึดตรึง รวมถึงข้อกำหนดสำหรับชิ้นส่วนที่มีความยาว.

โซลูชันของเหลวสำหรับการตัดและขึ้นรูป
สารหล่อลื่นสำหรับกระบวนการขึ้นรูปเย็น การลดขนาดส่วนก้าน และการสร้างเกลียว ซึ่งได้รับการคัดเลือกมาเพื่อสนับสนุนการหล่อลื่นภายใต้แรงโหลดสูงและการผลิตอย่างต่อเนื่อง.

โซลูชันของไหลสำหรับการปรับสภาพและปกป้องพื้นผิว
การกำจัดฟอสเฟต การทำความสะอาด การทำให้ผิวเป็นสีดำ และการป้องกันสนิม เพื่อรักษาสภาพผิวให้สม่ำเสมอและให้การป้องกันอย่างเหมาะสมระหว่างการเก็บรักษาและการขนส่ง.
พันธมิตรในอุตสาหกรรม
ที่ได้รับการคัดเลือก ลูกค้าและพันธมิตร
ตั้งแต่ชิ้นส่วนยึดติดความแข็งแรงสูงในอุตสาหกรรมยานยนต์ ไปจนถึงระบบเชื่อมต่อในเครื่องจักรก่อสร้าง KERUN ร่วมมือกับผู้ผลิตชิ้นส่วนยึดติดในการตรวจสอบความเหมาะสมของผลิตภัณฑ์ การใช้งานจริงในสถานที่ และการจัดการของเหลว.
เริ่มจากของคุณ ชิ้นส่วนยึดและเงื่อนไขกระบวนการ
โปรดแจ้งให้เราทราบเกี่ยวกับประเภทวัสดุ ขนาดชิ้นส่วน อุปกรณ์ พารามิเตอร์กระบวนการผลิต และปัญหาในการผลิตปัจจุบัน ทีมเทคนิคของเราสามารถช่วยประเมินตัวเลือกของสารหล่อลื่นสำหรับควันหรือฟองจากการขึ้นรูปเย็น การหล่อลื่นในการขึ้นรูป การกำจัดฟอสเฟตและการทำความสะอาดสารตกค้าง การบิดเบี้ยวจากการชุบเย็น การชุบดำที่ไม่สม่ำเสมอ หรือการกัดกร่อนของชิ้นงานสำเร็จรูป.