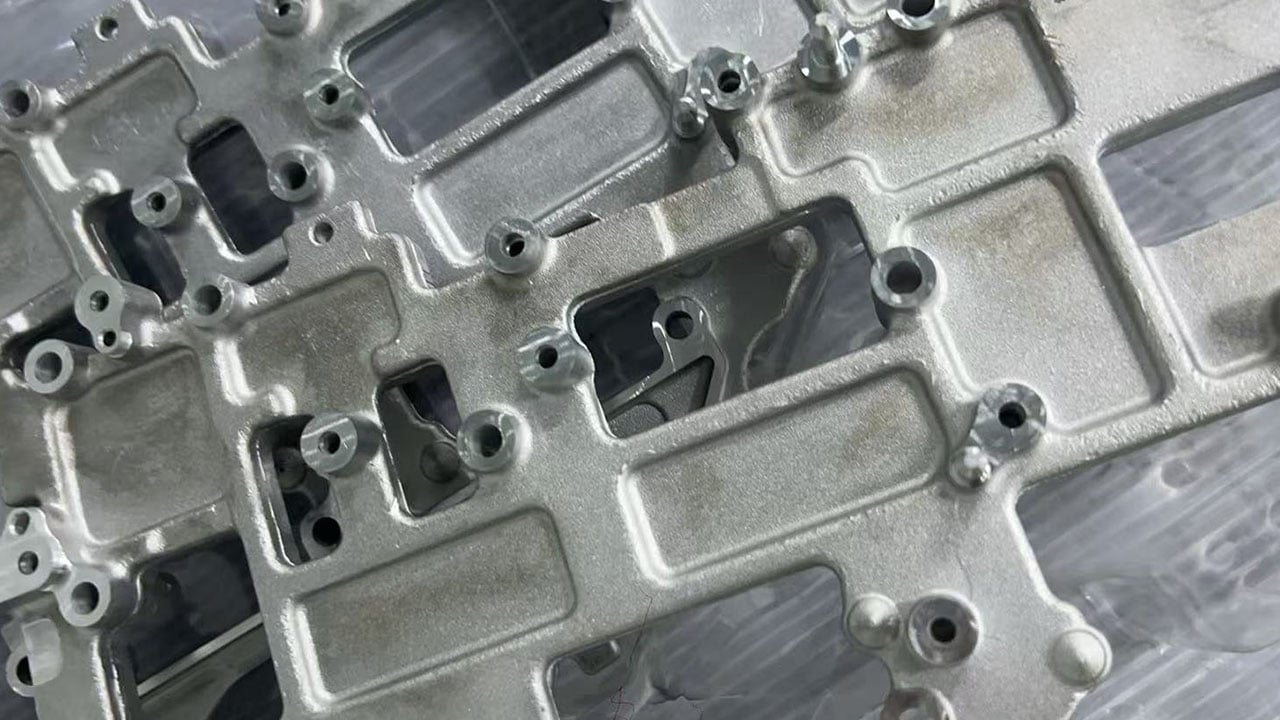
En el mundo de los engranajes de precisión, la quemadura de la superficie dentada es un desafío oculto pero crítico. No solo debilita la resistencia a la fatiga de los componentes, sino que también amenaza directamente la vida útil y la seguridad de los sistemas de transmisión.
Especialmente para engranajes de alta velocidad utilizados en vehículos de nueva energía (NEVs), los requisitos cada vez más estrictos en control de ruido y confiabilidad convierten la quemadura por rectificado en un obstáculo importante en el camino hacia la producción en masa.
Hace poco, recibimos una «solicitud de ayuda» desde un sitio de producción en primera línea.
En la línea de producción de rectificado de engranajes de un cliente de vehículos de nueva energía, el ambiente era tenso. Durante la puesta en marcha de componentes críticos de engranajes en una máquina suiza de alta gama para rectificado de engranajes, se produjeron repetidamente problemas de quemadura en la superficie dentada de los engranajes del eje intermedio y del eje de entrada.
Con la combinación actual de muela, parámetros de proceso y aceite de rectificado, la calificación de quemadura alcanzó valores tan altos como FD3 .
Los ingenieros ajustaron continuamente los parámetros de mecanizado, pero se vieron atrapados en un dilema:
Mantener la calidad implicaba sacrificar eficiencia, mientras que mantener la eficiencia comprometía la calidad.
Romper este estancamiento se convirtió en un desafío urgente.
Tras recibir la solicitud, no sustituimos simplemente el aceite de rectificado. En cambio, colaboramos con expertos de un fabricante internacional de muelas abrasivas con sede en Francia y realizamos un análisis exhaustivo en las instalaciones del cliente.
Se alcanzó un consenso:
La calidad del rectificado no puede basarse en suposiciones; debe estar impulsada por datos.
Introdujimos un sistema digital de supervisión y análisis del rectificado, que funcionaba como un «estetoscopio» instalado en la máquina-herramienta.
Las fluctuaciones anormales de la potencia de rectificado son uno de los indicadores tempranos más sensibles de daño térmico.
Al analizar la curva de potencia, identificamos la causa raíz de las quemaduras por rectificado: entrada excesiva de calor durante el proceso de rectificado .
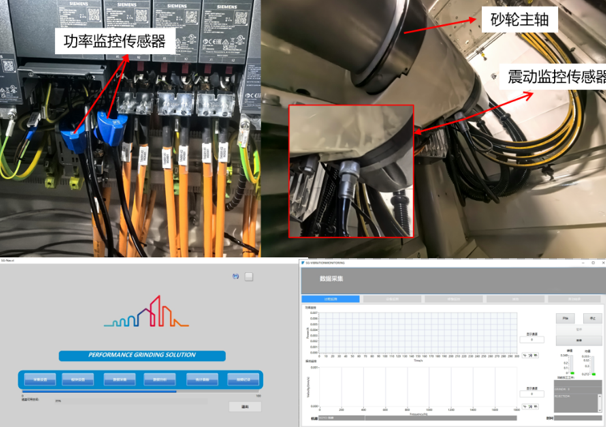
Para cumplir con los estrictos requisitos acústicos de los vehículos de nueva energía, realizamos un análisis por órdenes de vibración del husillo para identificar con precisión el estado de la muela abrasiva y los posibles riesgos de vibración, lo que permite un control proactivo de NVH desde su origen.
La investigación confirmó que la máquina en sí operaba normalmente.
El problema fundamental era que el rendimiento de corte de la muela abrasiva, los parámetros del proceso y el rendimiento del lubricante no funcionaban de forma coordinada.
Tras identificar las causas raíz, implementamos una estrategia de optimización precisa de tres en uno :
Se introdujo una muela abrasiva de alto rendimiento con una capacidad de corte superior.
Su excelente retención del filo de corte y su rendimiento en la evacuación de virutas redujeron significativamente la acumulación de calor durante el rectificado.
Con base en el análisis de la fuerza de rectificado y en los requisitos de precisión del perfil del diente y de la dirección del diente, personalizamos el proceso de trazado para garantizar que cada grano abrasivo ofreciera un rendimiento óptimo.
Se introdujo un aceite para rectificado de engranajes KERUN de alto rendimiento para asegurar la formación estable de una película lubricante de presión extrema.
Además de eliminar eficazmente el calor, también proporcionó una protección continua a la superficie del diente del engranaje.
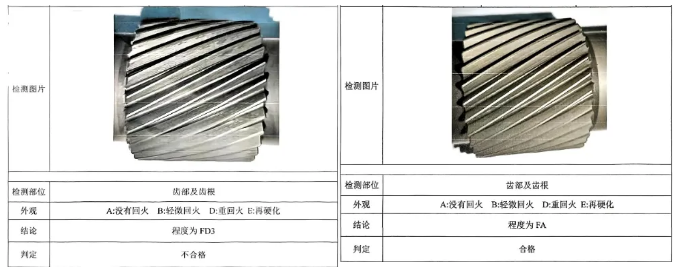
Figura | Cambios en la calificación de quemaduras del eje de entrada antes y después de la optimización
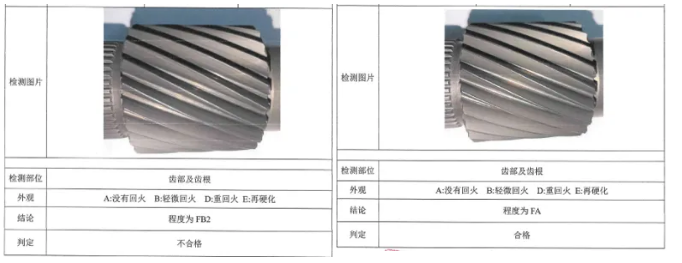
Figura | Cambios en la calificación de quemaduras del eje intermedio antes y después de la optimización
La mejora fue inmediata.
Bajo las mismas condiciones de mecanizado:
Más importante aún, durante la producción en masa posterior, monitoreamos continuamente las piezas inicial, intermedia y final de cada lote de producción.
El nivel de quemado por rectificado permaneció estable constantemente en Grado FA durante todo el proceso productivo .
Más allá de resolver el problema actual de calidad, la solución optimizada demostró un potencial significativo para el futuro.
Durante las pruebas extremas con la velocidad de la muela de esmeril aumentada a 5000 rpm (velocidad periférica: 72 m/s) , los engranajes mantuvieron aún Un rendimiento sin quemaduras a nivel FA , mientras que la precisión del perfil del diente y de la conducción del diente cumplió plenamente los estándares requeridos.
Esto no solo resolvió el desafío inmediato de calidad del cliente, sino que también creó una valiosa capacidad de proceso para futuras expansiones de producción.
En Nanjing KERUN, los fluidos industriales son algo más que productos químicos.
Actúan como un eslabón crítico que conecta el rendimiento del equipo, los procesos de fabricación y la calidad del producto.
De ahora en adelante, seguiremos colaborando con socios de la industria para ofrecer soluciones técnicas integradas que ayuden a más fabricantes a superar los desafíos de producción, permitiendo así que la fabricación china de engranajes alcance una mayor estabilidad, eficiencia y desarrollo a largo plazo.


 EN