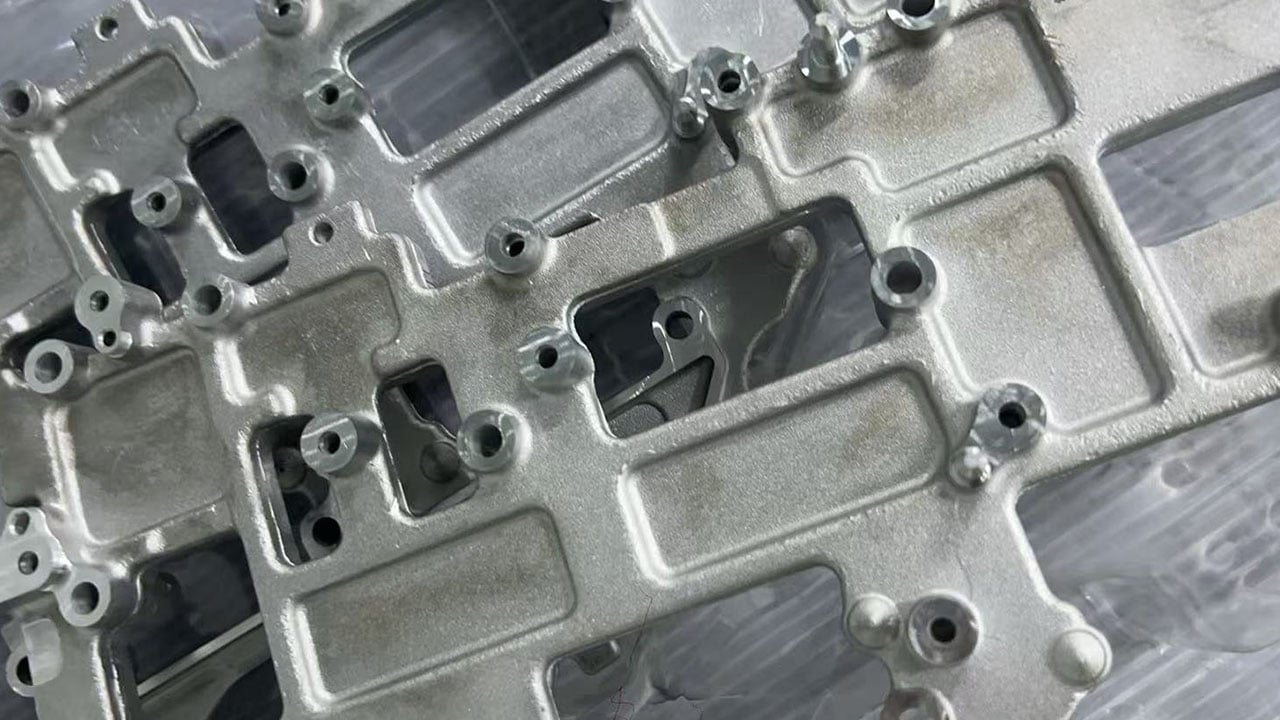
Las piezas de aluminio ADC12 pueden volverse opacas, grises o incluso negras tras el mecanizado. Un fluido de corte recién mezclado puede funcionar bien, pero la calidad superficial puede volverse menos constante con el tiempo, incluso cuando la concentración del fluido y su pH permanecen dentro de los rangos especificados.
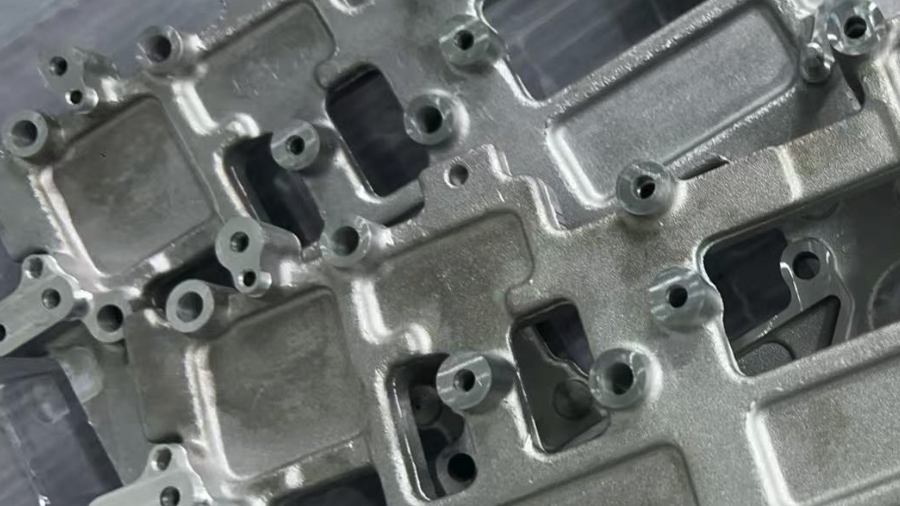
¿Qué provoca este cambio?
Tras recibir informes de clientes, el Instituto de Investigación de Fluidos Industriales KERUN analizó tres preguntas: qué causa las manchas relacionadas con la corrosión, cómo se desempeñan distintos inhibidores de la corrosión y cómo afectan los cambios que experimenta el fluido durante su uso a la protección superficial.
El estudio se centró en la estructura de los ésteres fosfato y en el entorno iónico de los fluidos de corte a base de agua, vinculando los hallazgos de laboratorio con la resolución práctica de problemas.
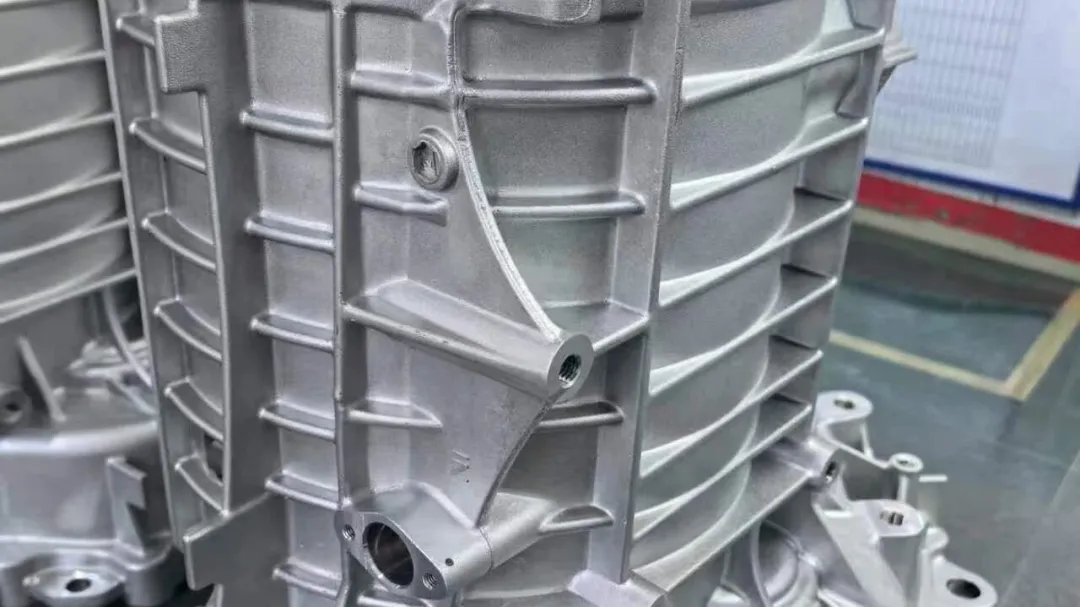
ADC12 es una aleación de aluminio para fundición a presión ampliamente utilizada, que contiene elementos de aleación como cobre, magnesio y zinc. Su estado superficial puede ser sensible al entorno de mecanizado.
En los fluidos de corte a base de agua, varios factores pueden contribuir a la decoloración:
Por lo tanto, la resolución de problemas requiere una evaluación más amplia del sistema de inhibidores de corrosión, la calidad del agua y las condiciones operativas, además de la concentración y el pH.
Los ésteres fosfóricos se utilizan comúnmente para inhibir la corrosión del aluminio en fluidos metalúrgicos acuosos. Su estructura molecular influye en cómo se adsorben sobre la superficie metálica, forman una película protectora y resisten los cambios en el entorno iónico.
KERUN evaluó siete ésteres fosfóricos con estructuras moleculares representativas mediante ensayos de corrosión por inmersión total en muestras de aluminio ADC12.
Tabla 1. Clasificaciones de corrosión de las probetas de aluminio tras la inmersión en soluciones de ensayo con agua purificada.
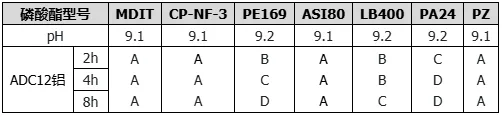
Algunos ésteres de fosfato de alquilo de cadena ramificada formaron películas adsorbidas relativamente compactas e hidrofóbicas. Tras ocho horas de inmersión en condiciones de agua purificada, las probetas conservaron una apariencia superficial relativamente buena. El éster de fosfato de octilo de cadena lineal también mostró una buena formación inicial de película bajo estas condiciones.
Por comparación, algunos ésteres de fosfato de éter de polioxietileno de alquilo formaron películas menos completas. Su mayor hidrofilicidad y su impedimento estérico se asociaron con una mayor susceptibilidad a la picadura y a las manchas.
Estos resultados indican que la selección del inhibidor debe tener en cuenta la estructura molecular específica y la capacidad de formación de película, así como el tipo y la dosis del aditivo.
Los ensayos con agua purificada proporcionan una línea de base útil para la protección inicial, pero no representan completamente un fluido de corte en servicio.
Durante el mecanizado, el agua de reposición puede introducir iones de calcio, magnesio y cloruro. Las virutas de aluminio reactivas también pueden contribuir a la acumulación gradual de iones de aluminio en el fluido. Estos cambios pueden afectar el rendimiento de los ésteres fosfato y la integridad de la película protectora.
Para investigar este efecto, los investigadores ensayaron los siete ésteres fosfato a distintos niveles de dureza de calcio y magnesio y a distintas concentraciones de iones de aluminio.
Tabla 2. Clasificaciones de corrosión de las probetas de aluminio tras su inmersión en soluciones normalizadas de agua dura con calcio y magnesio.
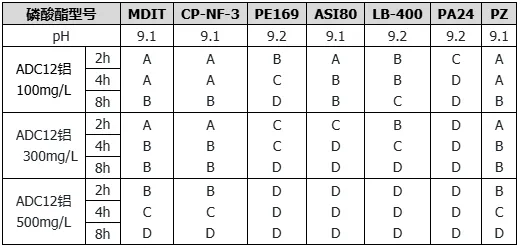
Tabla 3. Clasificaciones de corrosión de las probetas de aluminio tras su inmersión en soluciones de ensayo que contienen iones de aluminio.
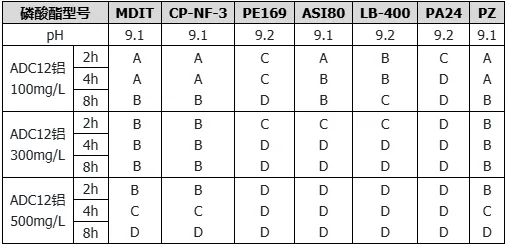
A medida que aumentaban las concentraciones de iones de calcio, magnesio y aluminio, varios ésteres fosfato mostraron una disminución en la inhibición de la corrosión, aunque el grado de dicha disminución variaba.
Algunos ésteres de fosfato alquilo de cadena ramificada fueron relativamente más resistentes a estos cambios y mantuvieron una buena protección bajo ciertas condiciones de agua dura. Sin embargo, su rendimiento también disminuyó a medida que las concentraciones iónicas aumentaron aún más.
Utilizar agua purificada para la mezcla inicial no elimina este riesgo. Reduce la introducción de iones calcio y magnesio, pero no puede evitar la acumulación de iones aluminio durante el mecanizado.
Esto ayuda a explicar por qué un fluido que funciona bien cuando se mezcla recién puede ofrecer una protección superficial menos consistente tras un uso prolongado.
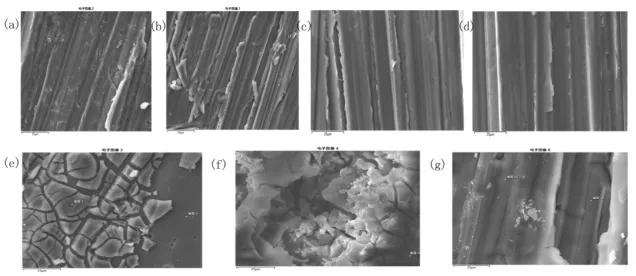
Los investigadores examinaron además las superficies de aluminio mediante espectroscopía de impedancia electroquímica (EIS), microscopía electrónica de barrido (SEM) y espectroscopía de rayos X por dispersión energética (EDS).
Los resultados mostraron que todos los ésteres de fosfato exhibieron cierta adsorción sobre la superficie de aluminio, pero la integridad de las películas resultantes varió considerablemente.
Una película compacta y continua limita el contacto directo entre el fluido alcalino y la superficie de aluminio, ayudando a reducir la corrosión y las manchas. Las brechas en la película dejan áreas localizadas expuestas, donde la corrosión puede desarrollarse en forma de picaduras, opacidad o decoloración negra.
Figura 1. Diagramas de Nyquist para aluminio expuesto a distintas soluciones ensayadas de ésteres fosfóricos.
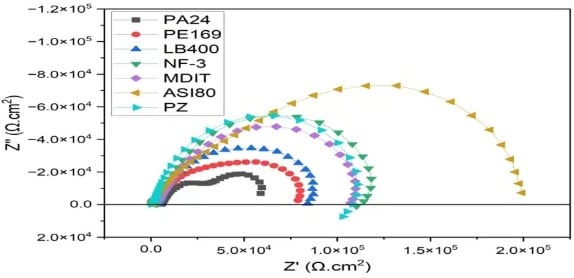
Figura 2. Imágenes SEM de superficies de aluminio tratadas con distintos ésteres fosfóricos: (a) NF-3; (b) MDIT; (c) PZ; (d) ASI80; (e) PA24; (f) PE169; (g) LB400.
Por lo tanto, evaluar un inhibidor de corrosión para aluminio requiere más que confirmar simplemente que forma una película. La película también debe seguir siendo eficaz ante cambios en la química del agua y la acumulación de iones metálicos.
El estudio ofrece un marco práctico para investigar la decoloración del aluminio:
Simplemente aumentar la concentración del fluido o añadir más inhibidor de corrosión puede no resolver el problema subyacente. Evaluar conjuntamente el material, la formulación, la química del agua y las condiciones operativas proporciona una base más sólida para identificar la causa y reducir los defectos superficiales y la variación entre lotes.
Para KERUN, los comentarios de los clientes constituyen el punto de partida de la investigación que respalda la selección de fluidos, el desarrollo de formulaciones y un rendimiento fiable en la producción. Vincular las observaciones de campo con las pruebas de laboratorio y el soporte aplicado permite transformar estos hallazgos en mejoras prácticas de la estabilidad del mecanizado y la calidad superficial.


 EN